


 English
 日本語
 한국어
調達エンジニアは数週間ごとに、同じ 6063-T5 アルミニウム プロファイルについて、同一の図面、同一の合金、同一の焼き戻し、および 15% 異なる価格の 3 つの見積を開きます。最も安い見積書は通常、陽極酸化チェックに合格しないか、目に見える曲がりが見られる状態で納品されます。アルミニウムの異形押出は成熟したプロセスですが、適合する異形とコストのかかる不合格品との間の距離は、異形が梱包されるずっと前に決定されます。
コンテンツ
アルミニウム異形押出の仕組み
アルミニウム異形押出では、予熱したビレットを成形ダイを通してプレスして、連続した断面を作成します。直接押出では、油圧ラムがビレットを 450 ~ 500 °C で硬化鋼のダイに押し込みます。金属は異形品として出てきて、焼き入れ、延伸、切断され、指定された焼き戻しに達するまで人工的に時効処理されます。シーケンスは単純に見えますが、各ステップは異なる品質属性を制御します。
プロセスシーケンス
- ビレットを合金固有の押出温度 (通常 450 ~ 500 °C) まで予熱します。
- 制御された速度と圧力で金型を押します。
- ダイ出口で急冷して、合金元素を溶解状態に保ちます。
- 曲げや内部残留応力を除去するためのストレッチ。
- 長さに合わせて鋸で切断し、最終的に矯正します。
- 指定された T5 または T6 硬度を発現させるための人工時効処理。
プロファイルの品質を制御する 4 つの要素
金型の形状により、寸法精度、表面仕上げ、金属の流れが決まります。ダイのバランスが不十分だと、ねじれ、ダイ ライン、壁厚のばらつきが発生します。
6xxx 合金は、強度、耐食性、陽極酸化挙動のバランスが取れているため、押出成形の主流となっています。焼き戻しは最終的な機械的特性を設定します。
焼入れ速度と時効時間は、硬度と降伏強度を制御します。不均一な時効は、生産バッチ全体で不均一な硬度として現れます。
押出後の延伸により、ねじれや曲がりが解消されます。これがないと、長いプロファイルは加工または取り付け中に公差から外れてしまいます。
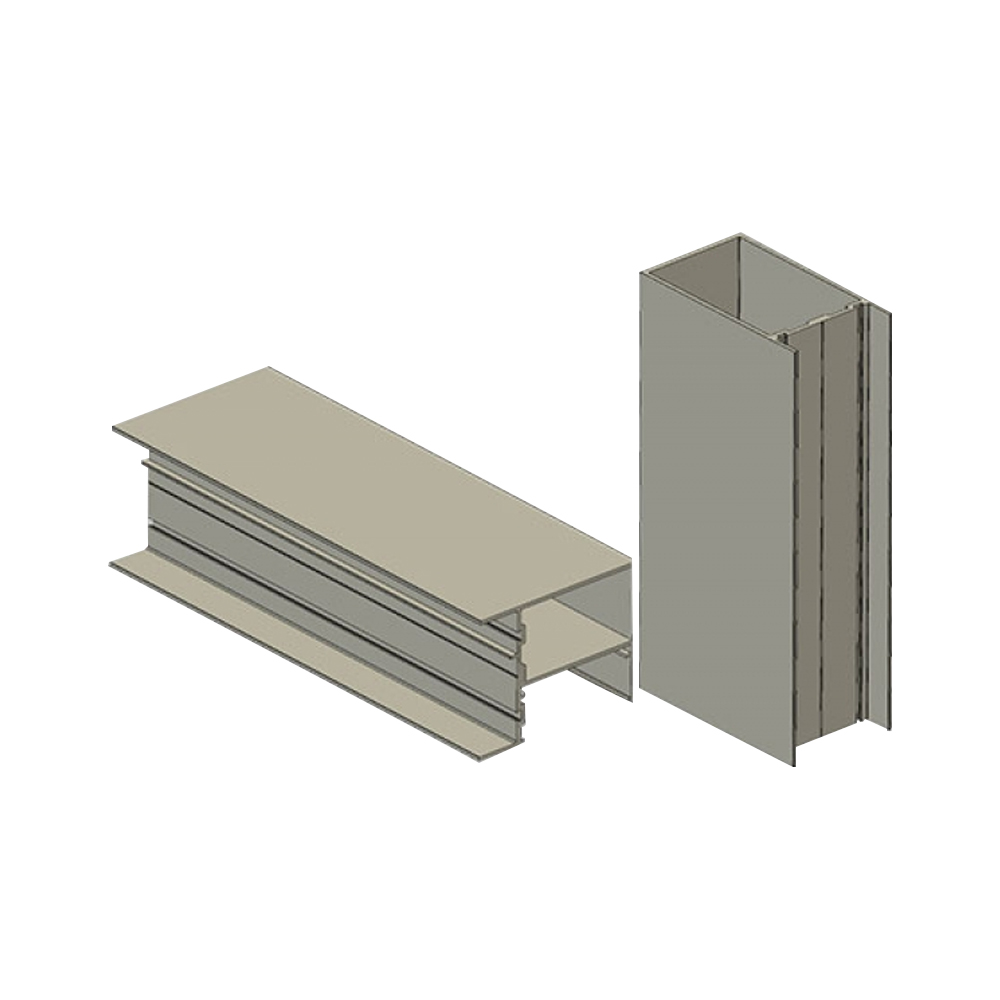 押出形材用アルミニウム合金選択ガイド 建築、自動車、工業、新エネルギーのプロファイルに最も一般的に指定されている 6xxx シリーズ合金を比較し、押出性、陽極酸化、溶接性に関する実践的な洞察を得ることで、適切な材料の選択に役立ちます。 製品を見る→
一般的な押出合金の比較
ほとんどの市販の押出プロファイルには 6xxx (Al-Mg-Si) 合金が使用されています。これは、押出が良好で、陽極酸化処理が適切に行われ、溶接が可能であるためです。以下の表は、建築、自動車、工業、新エネルギーのプロファイルに最も頻繁に指定される合金を比較しています。
選択ルール: 目に見える建築表面には 6060 または 6063 を選択します。構造セクションについては 6005A または 6061 に移動します。負荷が高く、部品が広範囲に機械加工または溶接される場合は、6082 を選択してください。
経験豊富なバイヤーが最初にチェックする隠れた指標
降伏強さはデータシート上の数値ですが、実際のパフォーマンスはめったに引用されない指標に依存します。 EN 755-9 で定義されている真直度とねじれの許容差により、6 メートルのプロファイルがクランプの問題なく CNC ラインを通過できるかどうかが決まります。バッチ全体の硬度の一貫性により、時効が均一かどうかがわかります。ダイ ラインとフロー ストリークは陽極酸化処理後にのみ現れるため、検査ゲートには試用の陽極酸化処理サンプルを含める必要があります。
焼き戻しによる最小降伏強さ (EN 755-2 の標準値)
110MPa
160MPa
215MPa
240MPa
250MPa
実際のしきい値: 3 メートルを超えるプロファイルの場合は、図面でより厳しい値が指定されていない限り、反りは 1 メートルあたり 1.5 mm 未満、ねじれは 1 メートルあたり 1 度未満を要求してください。陽極酸化表面の場合は、量産前にダイ ラインを明らかにするために最初の製品の陽極酸化サンプルが必要です。機械加工されたコンポーネントの場合、真直度は鋸切断直後ではなく、引き伸ばし後に測定されることを確認してください。
アルミニウム押出プロファイルが最大の価値を発揮する場所
押出アルミニウムの需要はいくつかの分野に広がっており、新エネルギー用途の規模が拡大するにつれてその構成も変化しています。以下のグラフは、最終用途分野別の押出成形プロファイル消費量のおおよその分布を示しています。
カーテンウォール、窓、ドア、フェンス、足場などの建築プロファイルは、依然として最大の単一ブロックです。自動車の需要は、単純なトリムを超えて、バッテリーハウジング、ルーフラック、ペダルシステムの構造プロファイルまで拡大しています。への移行 自動車および新エネルギー車のアルミニウム押出プロファイル 軽量化目標への直接的な答えです。ソーラー取り付けブラケットとバッテリーパックフレームは、独自の公差と腐食要件を持つ別個の調達カテゴリーになりました。
 新エネルギーアルミニウム押出材の専門メーカー このサプライヤーは、建築や自動車の要件とは異なり、厳しい公差と耐食性が重要である太陽光発電の取り付けとバッテリー パックのフレームのプロファイルに焦点を当てているため、再生可能エネルギー プロジェクトで評価する価値があります。 製品を見る→
各分野では、印刷能力と同じくらいサプライヤーの分野での経験が重要です。太陽光発電施設で適切に機能するプロファイルが、建築ファサードの表面要件を自動的に満たすわけではありません。
リスクを軽減する選択と発注のワークフロー
構造化されたワークフローにより、小型のプロトタイプを注文する場合でも、数トンのシリーズを注文する場合でも、プロジェクトを管理できます。
静的または動的荷重、屋外暴露、化学物質との接触、動作温度。
上記の比較から、強度、溶接性、仕上げ品質、予算のバランスをとってください。
壁の厚さを均一に保ちます。サポートされていない長いフィンや鋭い内側の角は避けてください。
寸法については EN 755-9 を参照し、陽極酸化または粉体塗装のクラスを明示的に記載してください。
最初のピースの寸法、真直度、表面の質感、および陽極酸化処理されたサンプルを検査します。
出荷前に硬度のトレーサビリティ、仕上げの一貫性、梱包品質をチェックします。
ダイトライアルは、ほとんどの購入者がスキップするステップです。金型ツールがプロファイルを定義するため、社内に金型ワークショップを持つサプライヤーは形状の問題に迅速に対応でき、リードタイムが直接短縮されます。プラントの規模も重要です。複数の押出ラインと大きな年間生産能力を備えたサプライヤーは、より柔軟に金型の試作と生産バッチをスケジュールできます。
メンテナンスとコンプライアンス:購入後に書かれた部分
メンテナンスの基本
- 陽極酸化処理および粉体塗装されたプロファイルは、中性 pH のクリーナーと柔らかい布を使って掃除してください。酸化層を攻撃するアルカリ性または酸性の製品は避けてください。
- ステンレス鋼または亜鉛メッキの留め具を使用し、アルミニウムを裸の鋼または銅から隔離することにより、接合部の電気腐食を防止します。
- 嵐や設置作業の後は、屋外のプロファイルにコーティングの損傷がないかどうかを検査し、粉体塗装を迅速にタッチアップして穴あきを防ぎます。
- 窓のサッシや手すりなどの可動要素の場合は、強力な溶剤を使用せずに接触点を潤滑してください。
規格とコンプライアンス
- 材料: EN 573 および EN 755、または ASTM B221 は、合金組成と機械的特性を定義します。
- 寸法公差: EN 755-9 は、真直度、ねじれ、断面の偏差をカバーします。
- 陽極酸化: EN ISO 7599 は酸化物層の厚さとシーリング品質を指定します。粉体塗装は、関連する Qualicoat スキームまたはサプライヤーの文書化されたシステムに従います。
- 環境コンプライアンス: 特に EU で販売される建設製品の表面処理については、REACH および RoHS 宣言を確認してください。
多くのプロジェクトでは、プロファイルは出発点にすぎません。CNC 機械加工によって穴、スロット、合わせ面が追加され、アセンブリ サービスによってプロファイルの束がすぐに取り付けられるコンポーネントに変わります。
 アルミニウムの深部加工と組立の統合サービス このサプライヤーは、生のプロファイルだけでなく、CNC 加工、表面処理、組み立てを 1 か所で提供します。これにより、輸送時の損傷や文書の複雑さが軽減され、すぐに取り付けられるコンポーネントを必要とするプロジェクトにとって重要です。 製品を見る→
最後に、サプライヤーが押出以降のステップを管理できることを確認します。プロジェクトの遅延の多くは、プロファイルの機械加工、表面処理、または組み立てが異なるベンダーで必要になるときに始まります。統合されたパートナーにより、輸送時の損傷や文書の複雑さが軽減されます。弊社の沿革と生産範囲をご覧いただけます。 ページについて 注文する前にそのような機能を確認してください。


