

 English
 日本語
 한국어
フレームビルダーは、6063-T5 の 80 x 80 mm T スロット プロファイルの長さを 40 個注文し、両端を直角に機械加工し、ガントリーにボルトで固定し、1.5 m のリニア レールにわたる 0.7 mm の反りを測定します。金型は正常で、押出成形品は許容範囲内にあり、サプライヤーは何も悪いことをしていませんでした。この合金がフェースミルでの挙動ではなく、押し出しのしやすさで選ばれたのは数か月前に間違いでした。
このパターンは、このニッチ分野におけるほとんどの手直しの説明になります。 CNC 用のアルミニウム押出成形は 2 段階の決定によって行われます。プロファイルは熱間で成形され、次に冷間で切断され、第 2 段階では、最初の段階での選択が罰せられます。合金、焼き質、肉厚、真直度、取り代はすべて相互作用しており、これらを解決する順序によって、部品を廃棄するか図面を廃棄するかが決まります。
金型からではなく、機械から始めましょう。押出成形品がフライス加工、穴あけ、タップ加工され、荷重を受ける必要がある場合は、6061-T6 または 6005A-T6 を使用します。フレーム、カバー、ヒートシンク、低応力固定具には 6063-T5 を使用してください。次に、真直度、ねじれ、取り代を書面で修正し、切削するすべての面に 0.5 ~ 1.0 mm の代を残します。キログラムあたりの価格は最後の変数であり、最初の変数ではありません。
コンテンツ
合金と質がカッターの感触を決める
2 つのプロファイルは同じプレスラインから出て、見た目は同じで、異なる材料のように加工できます。違いは合金とその熟成方法です。ここでの被削性は 1 つの数値ではありません。それは、切りくずの形成、構成刃先、工具の摩耗、およびクランプが外れた後の部品の動きの程度です。
6063-T5: フレームとカバー
T スロット フレーム、エンクロージャ、ヒートシンクの主力製品。薄く複雑な空洞に押し出し、均一に陽極酸化処理を行います。また、約 60 HB と柔らかいため、カッターにゴムが付着し、激しい送り速度で破れ、タップねじの保持力が 6061 よりも低くなります。隙間穴や照明器具には使用できますが、高負荷の機械のジョイントでは危険です。
6005A-T6: 中間パス
約 260MPa での降伏強度は 6061 に近く、押出性が著しく優れています。これは、中空セクションに薄壁または狭いコーナー半径が必要な場合に重要です。剛性と溶接性の両方が重要となる鉄道や電気自動車の構造に広く使用されています。
6061-T6: 加工のデフォルト
約 275MPa の降伏と約 95 HB により、切りくずは砕け、仕上げはきれいに保たれ、ねじ山は保持されます。トレードオフはプロセスコストです。T6 には個別の溶体化処理と時効処理が必要です。これにより歪みのリスクが増し、中空の実際の最小壁が約 1.6 ~ 2.0 mm になります。
6082-T6: 耐荷重ブラケット用
一般的な押出合金の中で最も強度が高く、約 310MPa の降伏があり、構造部材や応力ブラケットに指定されることがよくあります。重切削が残留応力を解放するため、金型の摩耗が増加することを予測し、荒加工と仕上げ加工を計画してください。
ショップがまだプロファイル ジオメトリに対してツール パスを調整している場合は、このリファレンスを参照してください。 工業用アルミニウムプロファイルが CNC 加工下でどのように動作するか 最初の記事レポートと合わせて読む価値があります。
 アルミニウム押出金型カスタマイズサプライヤー カスタムのアルミニウム押出金型は比類のない精度を提供し、メーカーは厳しい公差で複雑な形状を実現できます。標準的な金型とは異なり、 製品を見る→
最初のカットを生き残る公差とストック
押し出し耐性により、プロジェクトは静かに損失を被ります。 1 メートルあたりおよそ 1 ~ 2 mm の商用真直度および 1 メートルあたり最大 1 度のねじれで注文されたプロファイルでも、治具は図面ではなく押し出しを参照するため、機械加工ストックが必要になります。データム面が変動すると、下流のすべてのカットにエラーが引き継がれます。
ほとんどの作業は 3 つの仕様で行われます。
- 壁の厚さ: 押し出し成形品の一般公差は、通常、薄壁ではプラスまたはマイナス 0.1 mm、または約 10 パーセントのいずれか大きい方になります。どこの壁でも均一の公差で描かれた断面は、2 つの機能面をマークするものよりもコストがかかるため、どの壁が重要であるかを検討してください。
- 加工代: 軽い仕上げの場合はカット面ごとに 0.5 mm 残し、ストレッチ矯正後に面を矯正する必要がある場合は 1.0 mm を残し、プロファイルが長いまたは薄い場合はさらに多くします。
- 伸長後の真直度: T5 および T6 のプロファイルは、残留応力を軽減するために焼入れ後に約 0.5 ~ 1.5 パーセント引き伸ばされます。クランプ計画に対してストレッチ方向を確認してください。
カスタム ダイは、多くの場合、この演習の中で最も安価な部分です。セクションが長いスパンにわたって加工面を平らに保持する必要がある場合、標準的なカタログ形状から加工する場合、通常、専用の金型の総コストよりも治具のコストが高くなります。
CNC 対応プロファイルの実際のコストの範囲
バイヤーは押出品目を交渉し、その周りのすべてを無視する傾向があります。キログラム当たりの納入コストの内訳を図解すると、なぜそれが誤りなのかがわかります。金属が大半を占めていますが、合意した加工代により、出荷および切断するすべての長さに静かに重量が追加されます。
その写真から 2 つのレバーが続きます。まず、合金とビレットの重量を正確に購入してください。中空部分の 0.5 mm の許容値は数千メートルにわたって増加するためです。第 2 に、金型の償却を最初の注文後に消える 1 回限りのものとして扱うことで、試用数量が示すよりもリピート数量がはるかに安くなります。
 工業用アルミニウム押出プロファイルのサプライヤー 当社の一般産業用アルミニウム プロファイルは、強度、耐久性、軽量設計の完璧なバランスを提供します。重量物に耐える頑丈なフレームワークが必要かどうか。 製品を見る→
CNC 加工で押し出しアルミニウムが登場する場所
需要は業界全体に均等に分散しているわけではなく、その分割によって押出機が何を在庫し、どれだけ早く見積りを出せるかが決まります。
- 機械フレーム、ガントリー、自動化: 38%
- EVおよび自動車部品: 26%
- エネルギー貯蔵と太陽光発電設置: 16%
- ヒートシンクと電子機器: 12%
- その他の産業用機器: 8%
T スロット形状が予測どおりに加工され、溶接なしで再組み立てされるため、マシン フレームが優勢です。自動車および EV の分野は最も急速に変化しており、押出成形品の 3 つの面が機械加工され、他のコンポーネントと組み立てられることがよくあります。エネルギー貯蔵と太陽光発電のハードウェアでは、強度よりも真直度が重要となる、長くて薄く、低コストのセクションが好まれます。
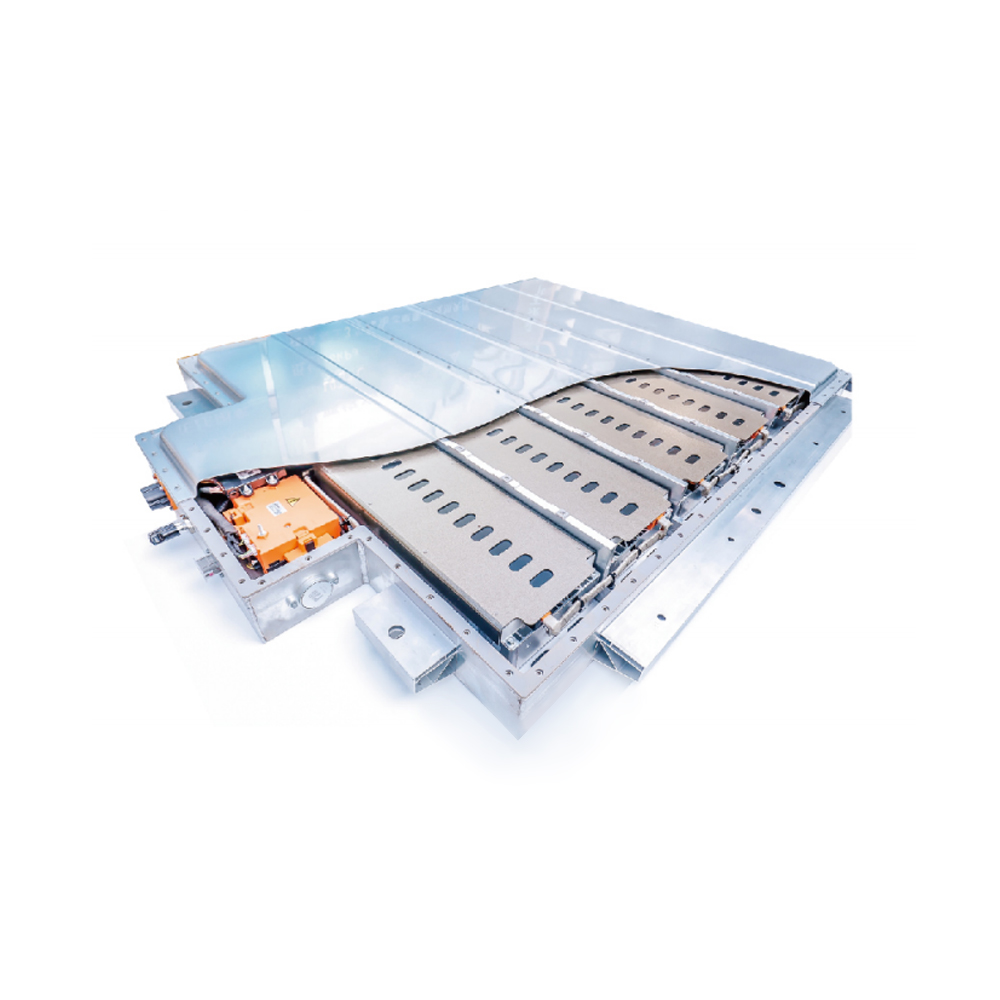
標準の組立ラインと構造セクションは、新しい金型を使用せずにほとんどのフレームワークをカバーしますが、バッテリー ハウジング、ブラケット、レール コンポーネントは、ほとんどの場合、専用のプロファイルを正当化します。
 産業用自動車部品精密加工 産業用自動車製造の世界では、精密機械加工は、車両の性能と信頼性を定義するコンポーネントを製造するための基礎となります。 製品を見る→
やり直しを避けるための購入シーケンス
サプライヤーは、お客様が指定した内容のみを管理できます。これら 5 つのステップを順番に実行すると、最初のダイスがカットされる前に、下流のサプライズのほとんどが消えます。
1. 加工範囲をマッピングする
切削されるすべての面、タップされるすべてのねじ山、およびクランプするデータムをリストします。これにより、どの表面が平らでなければならないかが押出機に伝えられます。
2. ロック合金と焼き戻し
強度と硬度は、棚にある最も安価なビレットではなく、荷重ケースに合わせてください。調質証明書は商品と一緒に届くはずです。
3. 金型と壁の計画を確認する
最小壁、コーナー半径、および断面が亀裂を生じずにまっすぐに伸ばせるかどうかを確認します。工具を注文する前に図面を調整してください。
4. 公差と許容値の合意
真直度、ねじれ、壁の公差、および削り取り量は、電子メールのスレッドではなく、購入仕様書に記載してください。
5. 最初の記事で証明する
1 つのフルセットを機械加工し、クランプを解除した後に反りとねじれを測定し、それから初めて量産を開始します。
数量を確定する前に、サプライヤーの情報を確認することも価値があります。 押出および機械加工の設置面積 これには、プレス数、熱処理、社内の機械加工能力が含まれます。これは、押出成形はできるが機械加工ができないパートナーでも、歩留まりを決定する作業のために部品を送り出すためです。
メンテナンス、仕上げ、コンプライアンスに関する注意事項
図面が承認され、部品が適合し、その後 1 年間の勤務によってその選択が正しかったかどうかが決まります。いくつかのコントロールがその結果を保護します。
- 陽極酸化処理を環境に合わせます。 内部フレームは通常、10 ~ 15 マイクロメートルの陽極膜で良好です。屋外または海岸にさらされる場合は、15 ~ 25 マイクロメートルと密閉ステップが必要です。コーティングが厚いとタイトフィットがずれる可能性があるため、コーティング後に重要な穴を指定してください。
- 合金の記録を保管します。 熱数値と焼き戻し証明書を保持することで、失敗したバッチを納品全体ではなく鋳造または時効の実行まで追跡できるようになります。
- 制限物質を早めに確認してください。 RoHS および REACH 宣言に加え、クロム酸フリーの化成皮膜の要求が自動車およびエレクトロニクスの顧客からますます高まっています。
- 保管および接触腐食を管理します。 プロファイルは湿ったコンクリートではなく清潔なダンネージ上に保管し、スチール製の接触点から遠ざけ、電気的汚れを避けるために組み立て前に切りくずを取り除いてください。
- 切りくずを合金ごとに分別します。 6061 と 6063 の混合旋削材はリサイクル価値が急激に低下しますが、その差は 2 つのビンで保存するのが簡単です。
これらの手順はどれも珍しいものではありませんが、部品を組み立てて出荷した後に問題を発見するよりも、それぞれの手順の方がコストがかかりません。
CNC用アルミ押出加工は主軸から逆方向に仕様書を書くことで成功します。カット用の合金を選択し、金型を注文する前に真直度と許容値を定義し、押出と機械加工を 2 回購入するのではなく 1 つのプロセスとして扱います。この順序により、見積書に署名した後も、許容範囲、不良率、リードタイムを長期間にわたって管理できます。