

 English
 日本語
 한국어
製造管理者は月曜日に改訂された図面を受け取りました。アルミニウムのプロファイルは 0.4 mm 薄くなり、陽極酸化仕上げは透明から黒に変更され、取り付け穴は 2 mm 移動します。サプライヤーは同じ個数価格を見積もっていますが、最初の生産では適合チェックに失敗します。根本的な原因は押出プレスではありません。それは不完全な仕様です。
このループを回避する最も早い方法は、アルミニウム プロファイルを調達システムとして扱うことです。合金と質、断面形状、寸法公差、表面処理、取り代、金型切断前の検査方法を定義します。これらの変数のいずれかが標準的な慣行に委ねられた場合、購入者は後でリスクを吸収します。
コンテンツ
簡単な答え: プロファイルを部品番号ではなくシステムとして購入する
合金と質、断面、肉厚、公差等級、表面処理、取り代、検査方法を1つの文書で指定します。多くのプロジェクトでは、アーキテクチャおよびヒートシンクのプロファイルには 6063-T5 で十分です。 6061-T6 は、構造部品または機械加工部品にとってより安全な選択肢です。 6005A-T6 は、自動車または鉄道の強度と押出品質が重要な場合に一般的です。金型、焼入れ、時効、仕上げの各ステップはすべて、これらの選択に対して引用する必要があります。
アルミニウムプロファイルの製造方法とそれが購入者にとって重要な理由
押出は、加熱されたビレットを成形ダイに押し込むことから始まります。その後、プロファイルは焼き入れされ、引き伸ばされ、切断され、人工的に時効処理されます。各ステップは、最終的な形状と機械的特性に影響を与えます。キログラムあたりの価格だけを比較する購入者は、スクラップ、組み立ての遅れ、または現場での故障を引き起こす変数を見逃す可能性があります。
合金と質
6063-T5 は優れた押出性と耐食性を備えています。 6061-T6 は、構造ブラケットと機械加工コンポーネントの強度を高めます。 6005A-T6 は、輸送用途向けの強度と押出品質のバランスを保ちます。
金型と形状
壁の厚さ、コーナーの半径、中空チャンバー、およびタングの比率によってメタル フローが決まります。切断コストが安いダイは、修正、スクラップ、および遅い押出速度でより多くのコストがかかる可能性があります。
焼入れと時効
冷却速度は硬度と寸法安定性に影響します。経年劣化をブラックボックスとして扱うと、押出機では見えなかった歪みが後の機械加工で明らかになる可能性があります。
表面と機械加工
陽極酸化、パウダー コーティング、ブラッシング、CNC ドリル加工はすべて、公差スタックを追加します。最初のサンプルが到着した後ではなく、仕上げ前にデータム領域とマスキング領域を定義します。
強度、形状、表面仕上げを比較するエンジニア向け、 強度、形状、表面仕上げの比較 見た目の練習ではありません。金型の設計、焼入れ、および陽極酸化のパラメータを設定します。
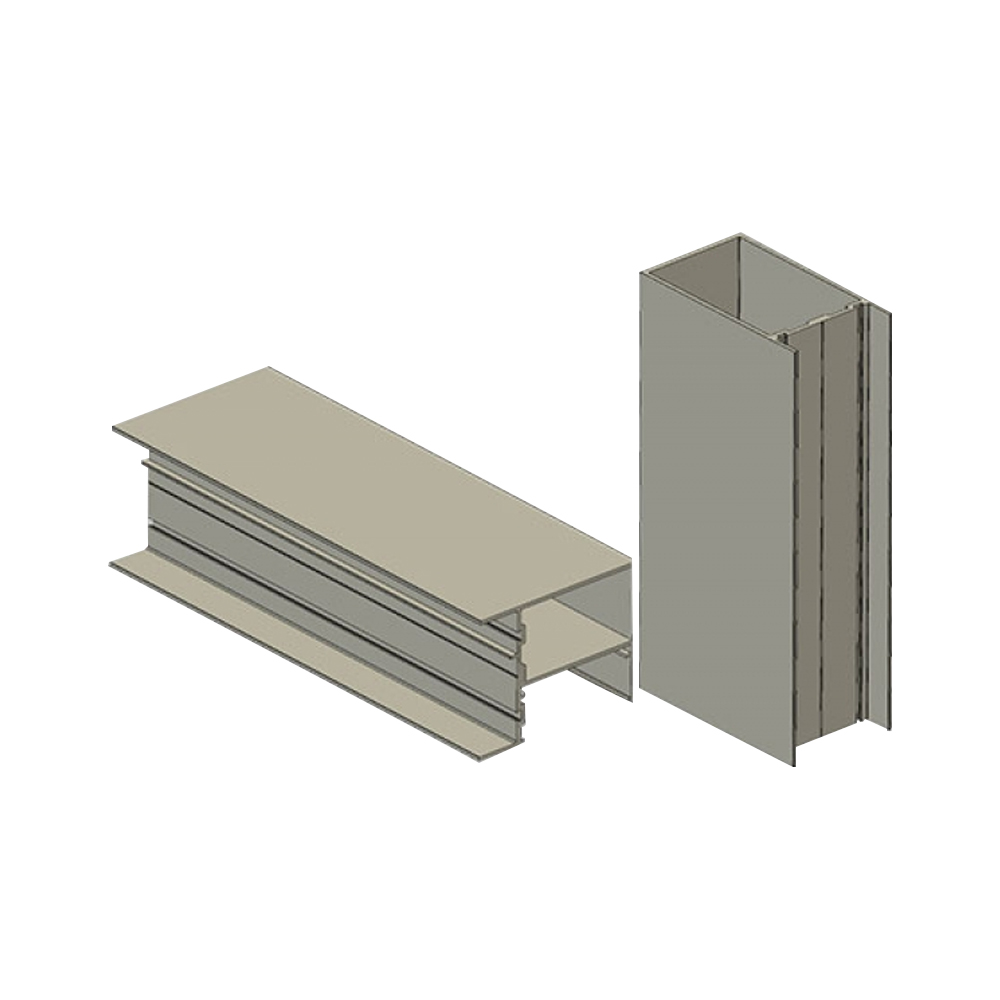 建築、産業、自動車、エネルギー向けのアルミニウム押出プロファイル 建設、産業、自動車、新エネルギー、表面処理、CNC 加工、組み立ての用途ごとにグループ化された押出アルミニウム プロファイルを調べてください。 製品を見る→
仕様の比較: 何がコストとリスクを変えるのか
以下の比較は、プロジェクト固有のテストの代わりとしてではなく、出発点として使用してください。実際の値は、金型の設計、肉厚、サプライヤーの能力、後処理によって異なります。
隠れたコスト要因: リードタイムの本当の意味
バイヤーは多くの場合、押出速度を監視しますが、金型の修正、ビレットの品質、および表面処理のバッチ処理を無視します。これらの隠れた段階によって、プロジェクトが予定通りに出荷されるか、別のトライアルを待つかが決まります。
社内に金型工場を持つサプライヤーは、修正ループをより早く閉じることができます。この 1 つの機能により、印刷トン数のわずかな増加よりも多くの暦日が短縮されることがよくあります。
アルミニウムプロファイルが使用される場所: 用途の組み合わせ
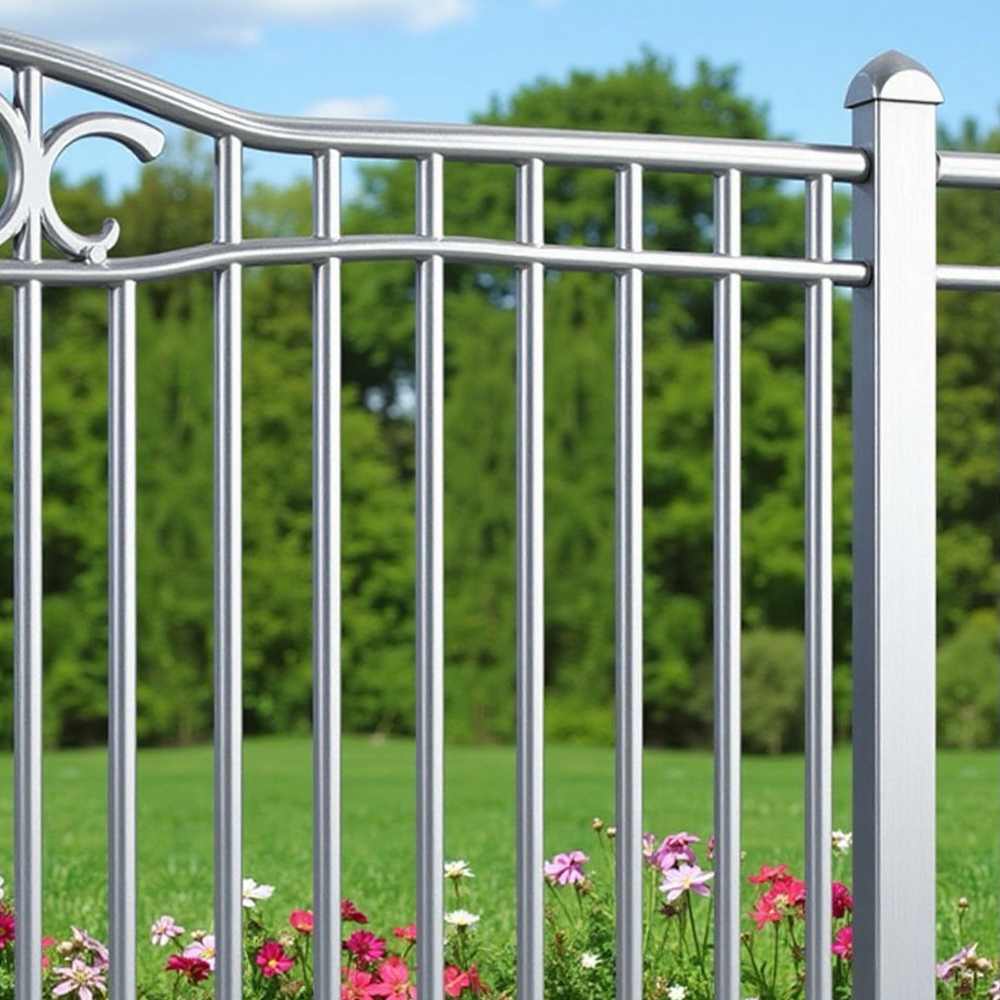
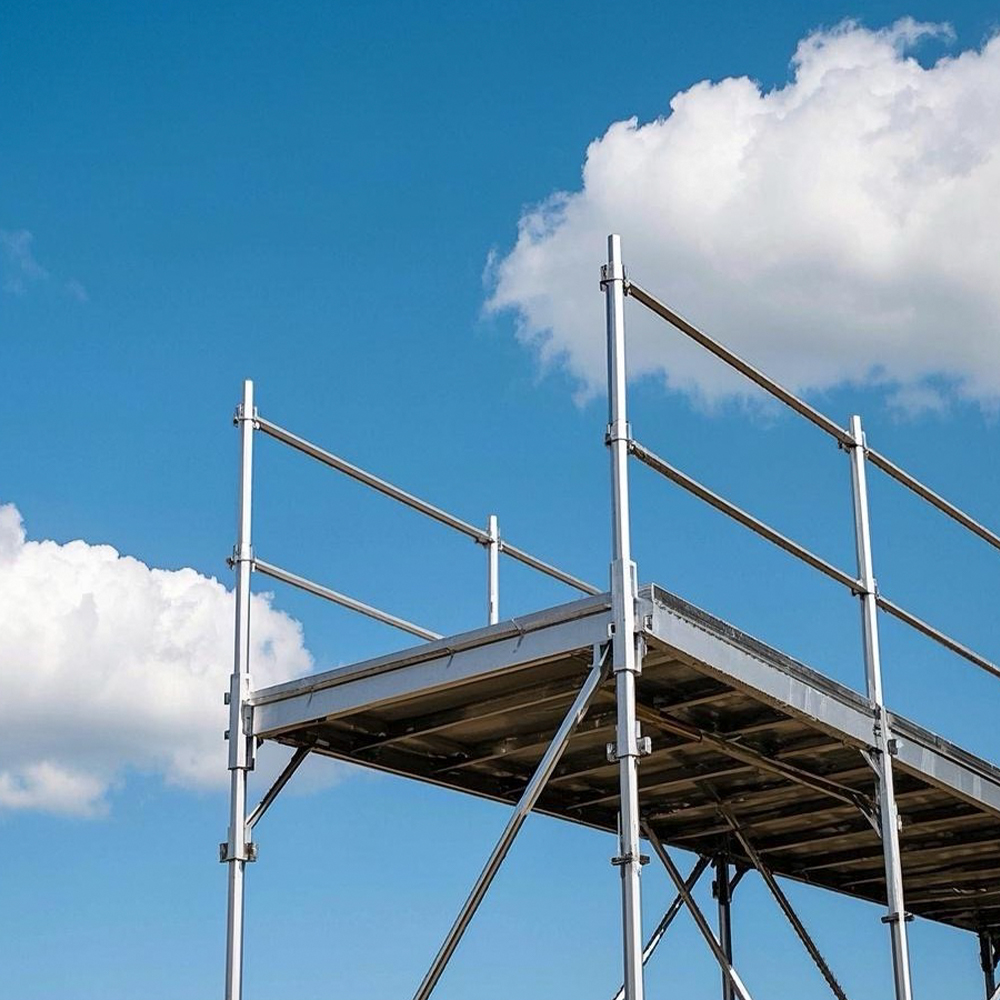
- 建築および建設、38%: カーテンウォール、ドアと窓、フェンス、足場、家具のプロファイル。
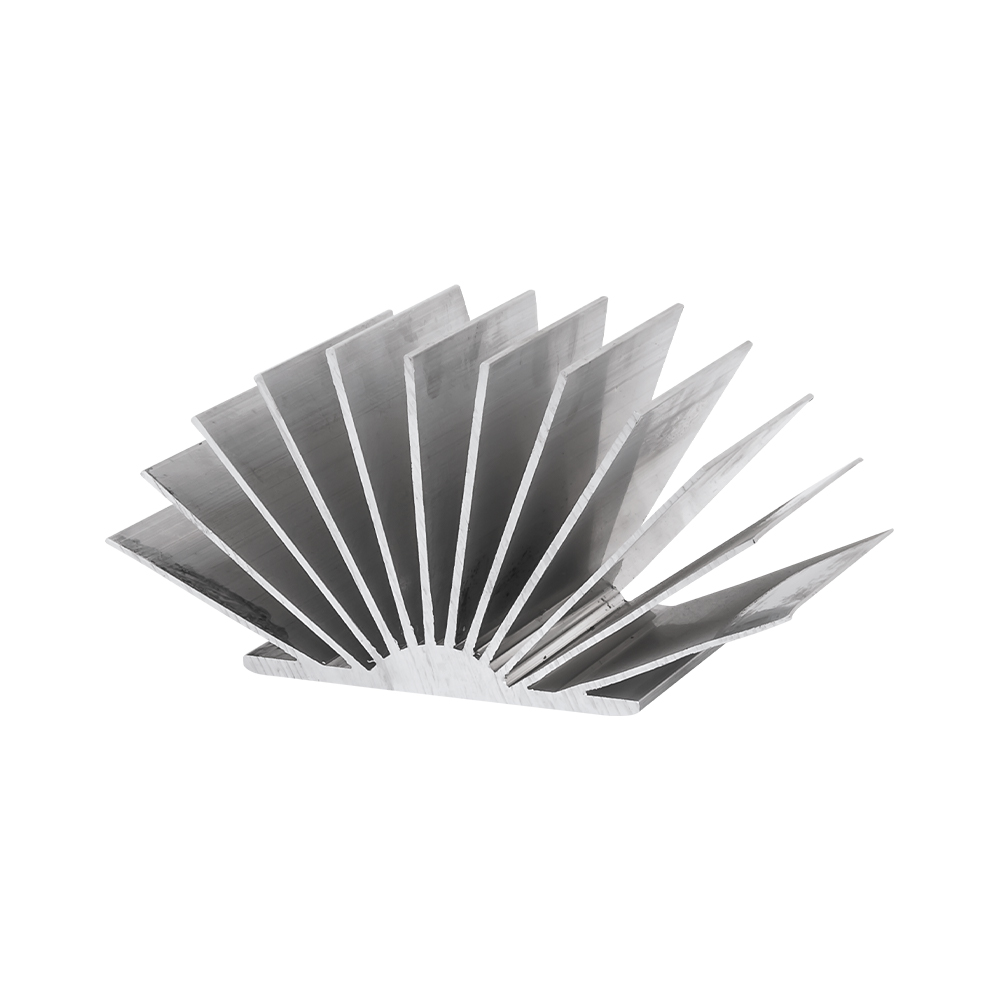
- 産業機器、25%: 組立ラインのフレーム、ヒートシンク、機械ガード、鉄道輸送コンポーネントなど。
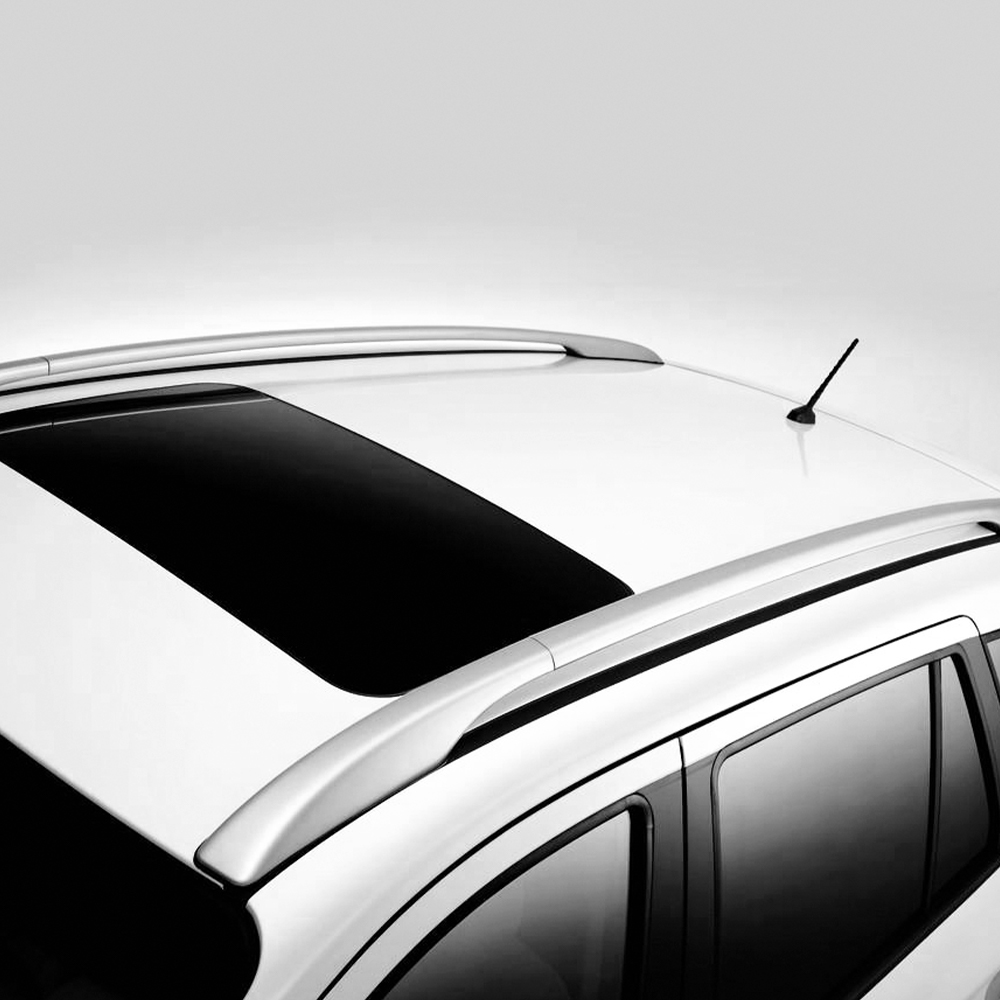
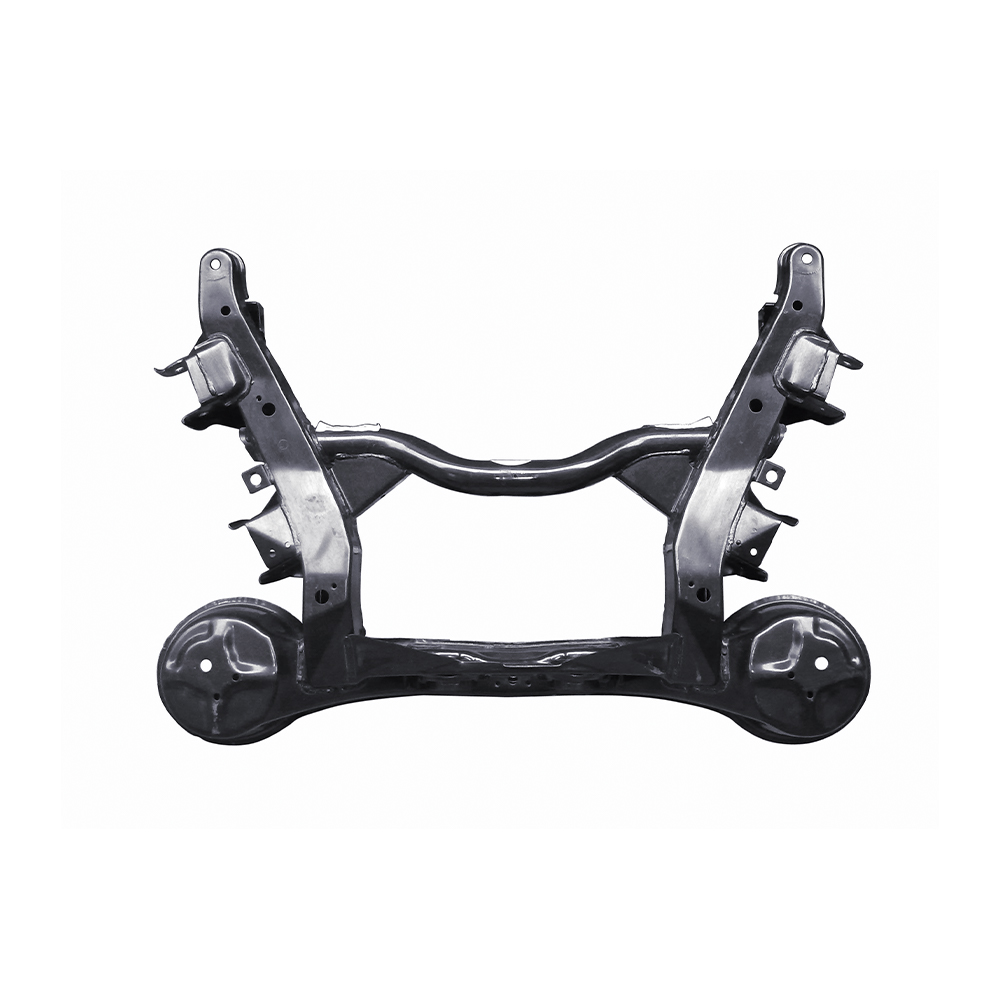
- 自動車、20%: 安定したCNC加工を必要とするペダル、ルーフラック、構造ブラケット、軽量部品など。
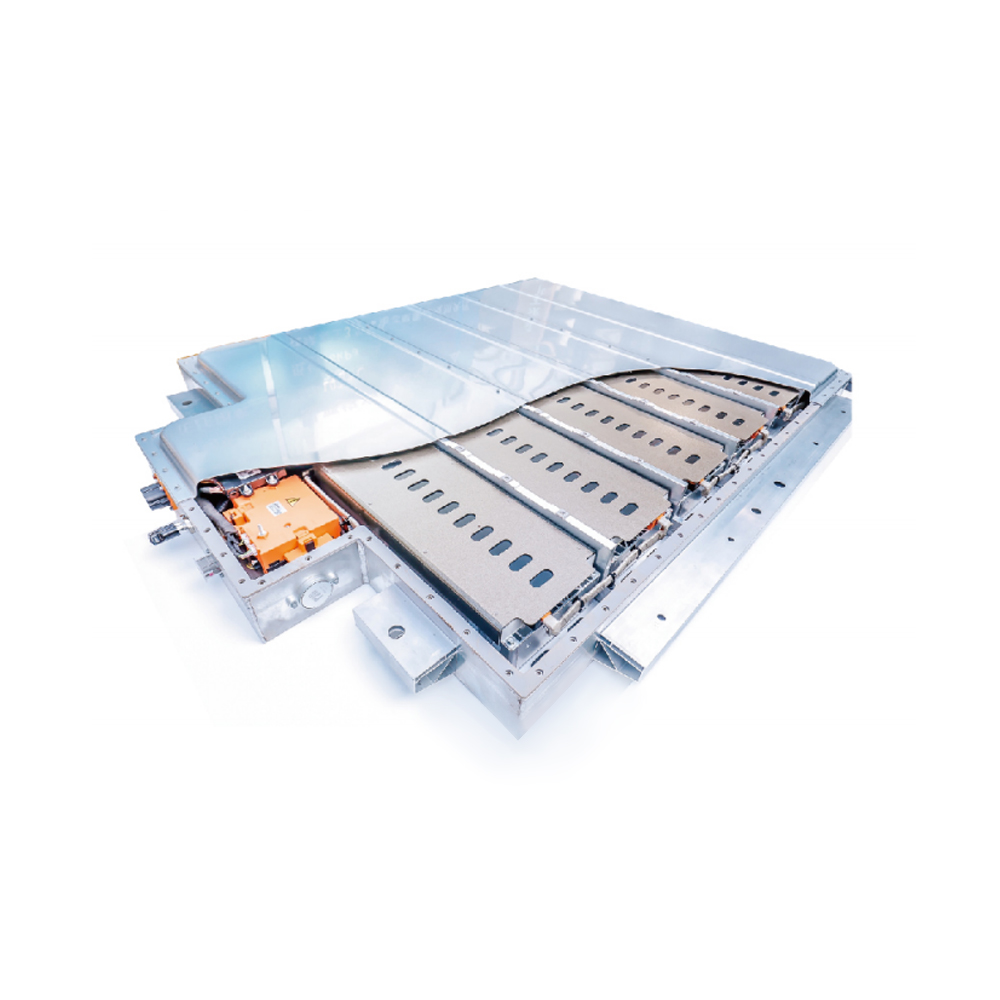
- 新エネルギー、17%: エネルギー貯蔵バッテリーパックフレームと太陽光発電取り付けブラケット。
エネルギー貯蔵バッテリー パックおよび太陽光発電取り付けブラケットの場合、プロファイルは強度、熱管理、耐食性、および組み立て公差のバランスが取れている必要があります。新エネルギーアルミニウム押出材のポートフォリオは、通常、標準的な建築プロファイルよりも厳しい平坦性と表面要件で仕様化されています。
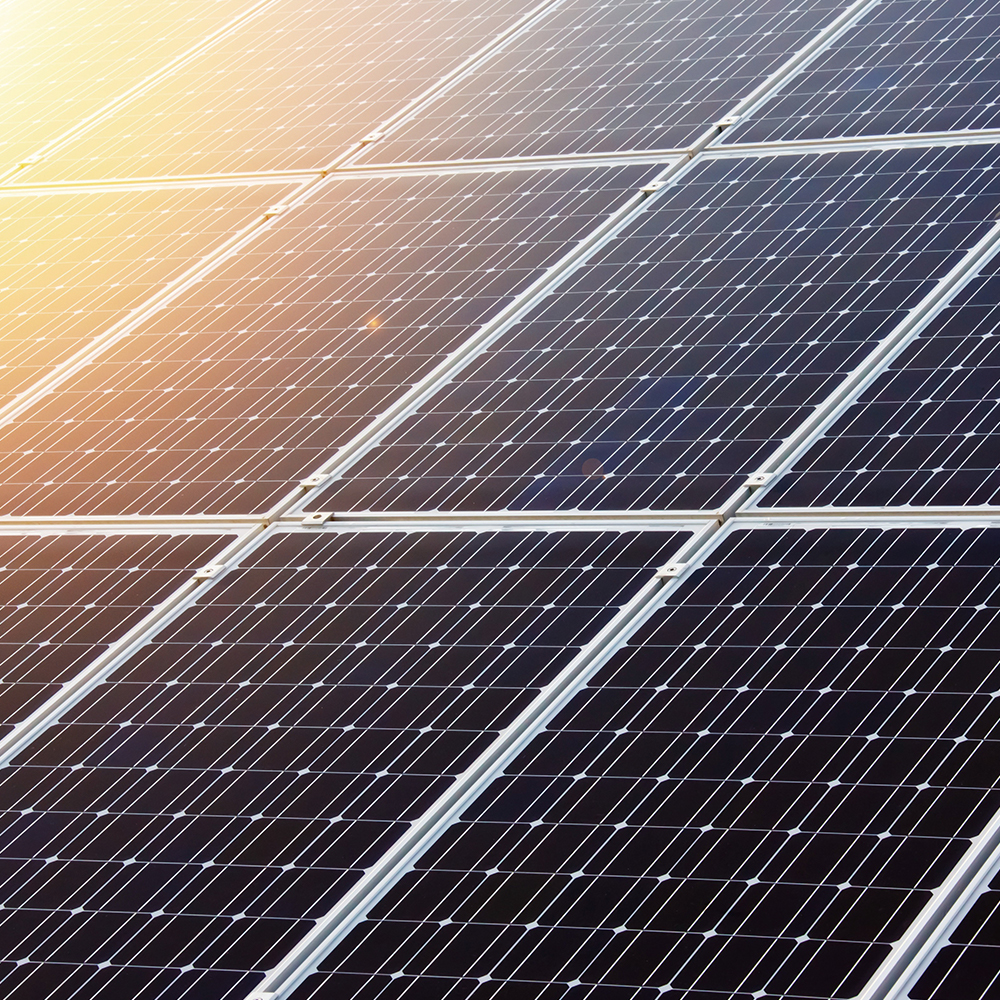 太陽光発電および蓄電池用の新エネルギーアルミニウム押出材 耐久性、熱管理、耐食性、再生可能エネルギーアセンブリを考慮して設計された太陽光発電取り付けブラケットとエネルギー貯蔵バッテリーパックのプロファイルを比較してください。 製品を見る→
ROI と選択ガイド: 図面からリピート注文まで
最低の初期見積もりが最高のリターンを生み出すことはほとんどありません。金型の償却、スクラップ率、仕上げ歩留まり、機械加工の再加工、および組み立て労力にわたる ROI を計算します。メートルあたりのコストが高いプロファイルであっても、まっすぐで寸法が安定しており、治具に使用できる状態で納品される場合には、総コストを下げることができます。
ステップ 1: 荷重ケースを定義する
合金と肉厚を選択する前に、静荷重、疲労、衝撃、温度、腐食への曝露を確認してください。
ステップ 2: インターフェースをロックする
押し出し断面とのデータム、穴位置、加工代、組立クリアランスを設定します。
ステップ 3: ダイを承認する
鋼を切断する前に、メタル フロー シミュレーションまたはダイ レイアウト、予想される押出速度、および修正計画を確認します。
ステップ 4: 最初の記事を検証する
署名済みのチェックリストに基づいて、プロファイル、真直度、ねじれ、硬度、コーティングの厚さ、機械加工のフィット感を測定します。
ステップ 5: プロセスを制御する
ビレットのバッチ、金型の寿命、老化サイクル、陽極酸化処理のバッチ、CNC ツールの摩耗を生産変数として追跡します。
ステップ 6: データに応じて拡張する
スクラップ率、初回合格歩留まり、および納期厳守を使用して、注文を繰り返すか仕様をやり直すかを決定します。
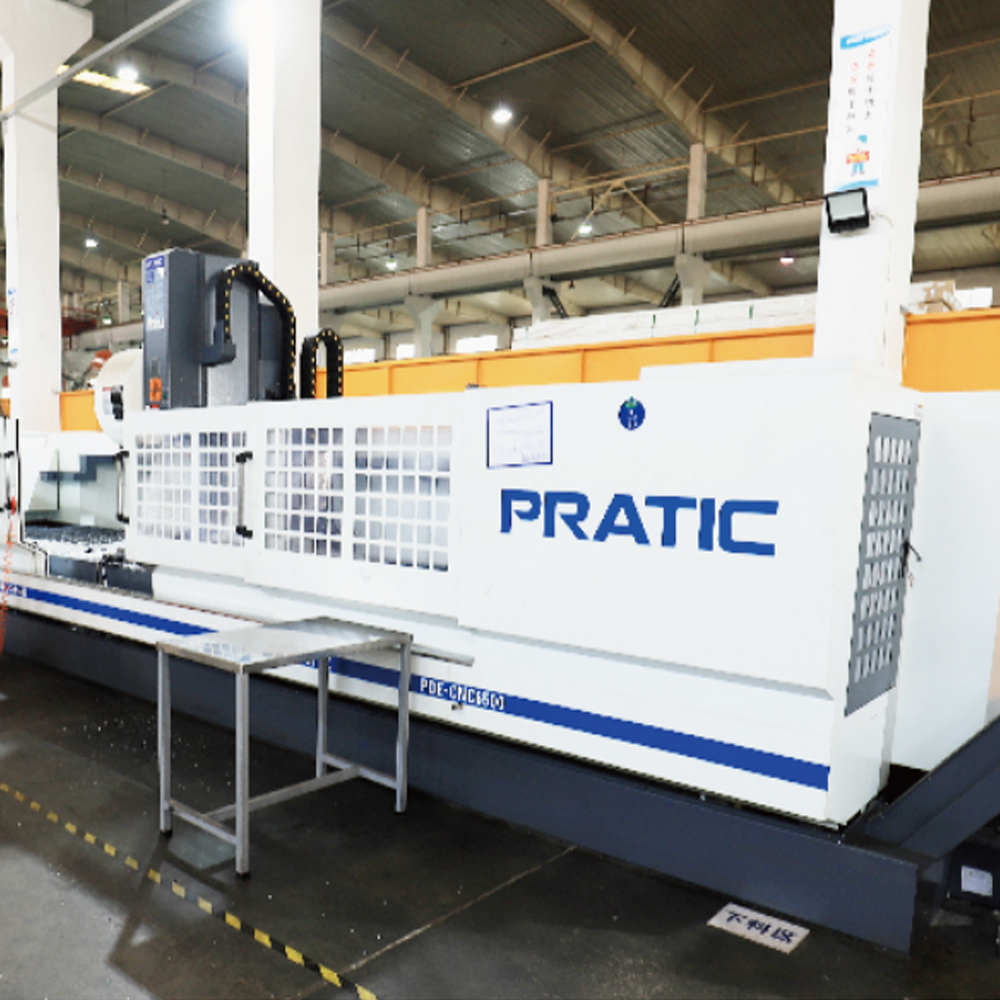
CNC 穴あけ、フライス加工、タッピング、およびサブアセンブリが含まれる場合、1 つのサプライヤーが押し出しデータムと機械加工治具を制御すると、ROI のケースはより強力になります。これにより、真っ直ぐなプロファイルと平らにならない完成品との間の一般的な不一致が回避されます。
 産業用自動車部品の精密CNC加工 厳しい公差、再現性のあるフィット、および調整された押出から機械加工までの品質を必要とする自動車部品向けの CNC 穴あけ、フライス加工、タッピング、およびサブアセンブリ サービスを確認します。 製品を見る→
メンテナンス、コンプライアンス、およびサプライヤーの検証
- 各プロファイルの制御された仕様(合金、焼き戻し、公差クラス、表面仕上げ、検査頻度)を維持します。
- プロファイルが消費者製品、自動車製品、またはエネルギー製品に使用される場合は、材料証明書と RoHS または REACH 宣言を確認してください。
- 目視だけで確認するのではなく、校正されたゲージを使用して陽極酸化処理とコーティングの厚さを確認してください。
- 屋外建設、太陽光発電、鉄道用途の塩水噴霧または湿度試験レポートを確認してください。
- 輸送中の傷や曲がりを防ぐために、梱包、挟み込み、パレットの設計を確認してください。
- 金型の修正、寸法のずれ、表面の欠陥などの修正措置の記録を監査します。
コンプライアンスはロビーに飾られている証明書ではありません。それは、同じ合金、焼き戻し、公差、仕上げを 10 番目のオーダーで再現する能力です。サプライヤーが押出記録を仕上げバッチや加工プログラムにどのようにリンクしているか尋ねてください。
統合された供給能力: コミットする前に確認すべきこと
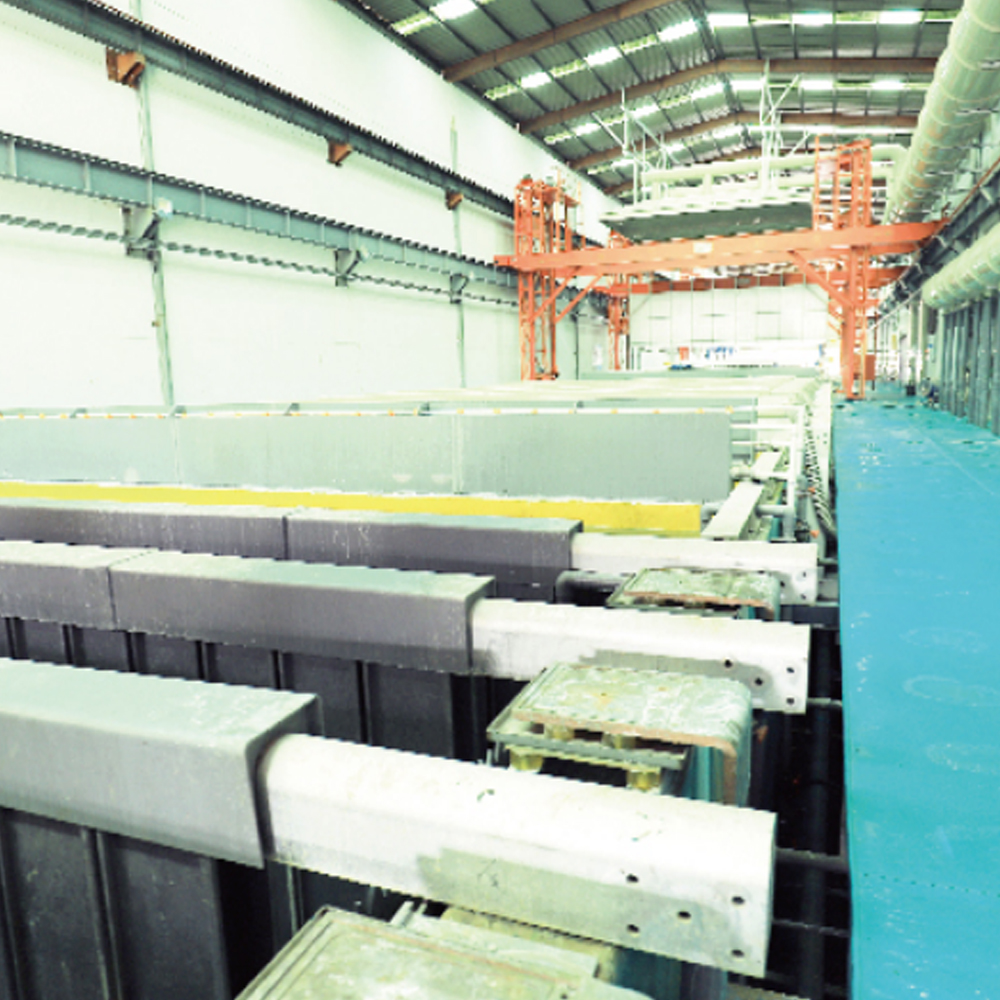
その公的プロフィールに基づいて、 江陰建邦アルミニウムの統合押出事業 B2B 購入者のリスクを軽減するサプライ チェーンのタイプを示します。 Mu Xiang グループ会社は、アルミニウムの経験を 1995 年まで遡り、約 200,000 平方メートルの敷地を運営し、計画年間生産能力 120,000 トン、21 の押出ライン、社内の金型工場、およびワンストップのカスタム開発と生産を報告しています。記載されている応用分野には、新エネルギー車両、エネルギー貯蔵、太陽光発電フレームサポート、鉄道輸送、機械、建設が含まれます。
バイヤーにとって実際的な問題は、サプライヤーが大型印刷機を持っているかどうかではありません。サプライヤーが試作から量産まで同じ合金、質質、公差、表面仕上げ、加工基準を保持できるかどうかです。初品検査報告書、金型レイアウト、経年劣化記録、陽極酸化膜厚チェック、是正処置履歴などをご請求ください。サプライヤーが CNC 加工とアセンブリも提供している場合は、押し出しデータがどのように加工治具に転送されるかを確認してください。
アルミニウム プロファイルは汎用品のように見えますが、フィット感、耐久性、総コストに影響を与えるエンジニアリング上の決定を伴います。明確な仕様と、金型、押出、仕上げ、機械加工を 1 つの屋根の下で管理できるサプライヤーは、通常、意思決定を任せる低価格の見積もりよりも優れたパフォーマンスを発揮します。