

 English
 日本語
 한국어
かつてある窓製造業者は、図面の吹き出し寸法 1.2 mm に対してフレーム外壁の寸法が 1.08 mm だったため、1.8 トンのアルミニウム断面品を拒否しました。合金は正確で、陽極酸化処理は均一で、価格は競争力があり、それでもバッチは入荷検査に合格しませんでした。アルミニウムの断面は、説明ではなく、図面に基づいて判断されます。
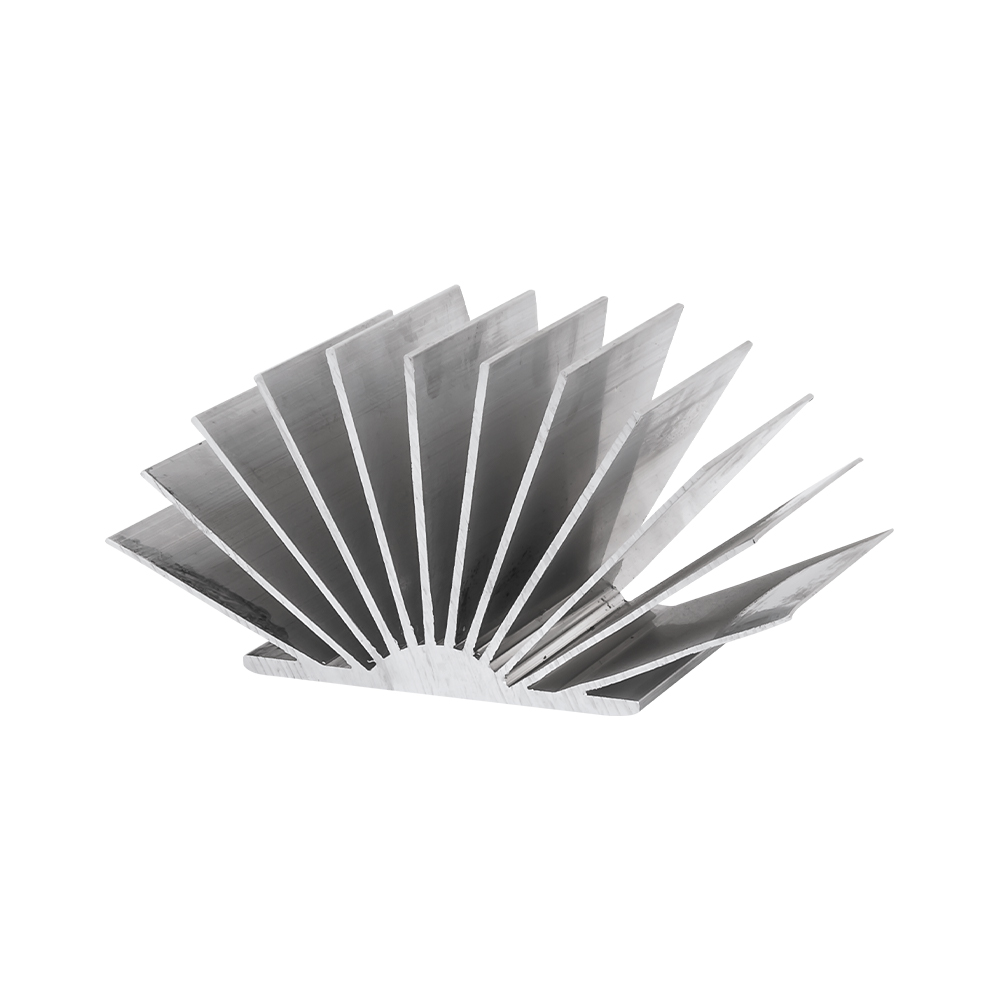
アルミニウムの断面は、アルミニウム プロファイルまたは押し出しとも呼ばれ、一定の断面 (中実、中空、または半中空) になるまでスチール ダイを通して高温で押し出されたアルミニウムです。サイズは 10 mm のウィンドウ ビードから 400 mm のバッテリー パック フレームまであります。 2 つのサプライヤーが同じプロファイルを 20% 異なる価格で見積もる場合、同じものを見積もることはほとんどありません。合金、焼き戻し、肉厚公差、真直度、表面仕上げ、パッケージングはすべて数値に影響を与えます。
重要な結論: 価格を交渉する前に、合金、焼き質、肉厚、寸法公差を確認してください。一般的な工業発注では、これらの 4 つの変数によって部品がライン上で組み立てられるかどうかが決まりますが、キログラムあたりの価格によってのみ誰が発注書を獲得するかが決まります。公差クラスを尋ねずに発行された見積書は次の見積書と比較できず、2 つを比較すると差額以上の費用がかかります。
コンテンツ
実際にアルミ形材ができるまで
押出成形品の品質問題のほとんどは、陽極酸化処理やパッキングについて議論するずっと前、生産の最初の 48 時間以内に発生します。
- ビレットの鋳造と均質化。ビレットは制御された化学反応で鋳造され、合金元素が均一に分布するように熱処理されます。均質化処理を省略すると、陽極酸化処理後に縞模様や色のばらつきとして現れます。
- 金型の予熱。 H13 鋼の金型はおよそ 450 ~ 480 °C に加熱されます。冷たい金型はセクションの表面を引き裂き、金型の寿命を縮めます。
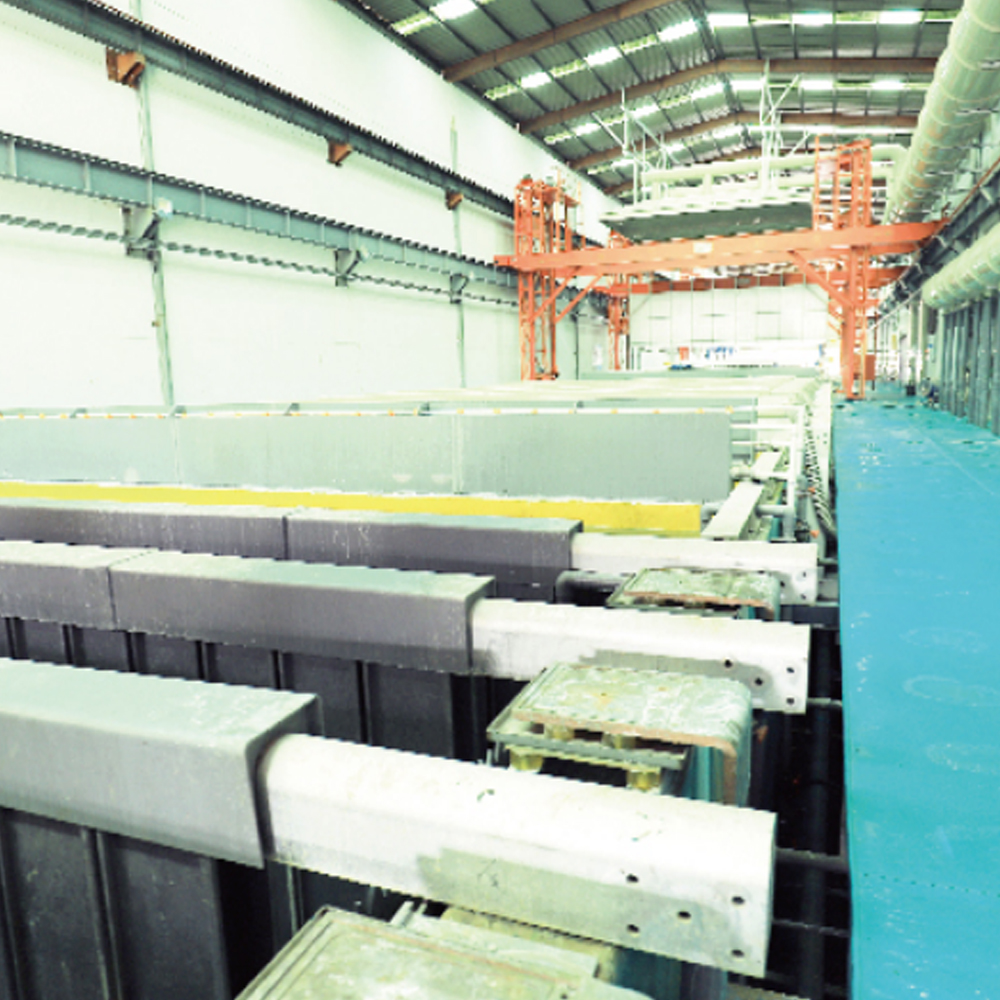
- 押し出し。ビレットは約 450 ~ 500 °C に加熱され、壁の厚さ、合金、およびダイが保持するキャビティの数に応じた速度でダイに押し込まれます。
- 焼き入れ。ランナウトテーブル上で空冷または水冷すると、冶金構造が凍結します。冷却速度は、T5 と T6 の納品の違いの 1 つです。
- ストレッチとカット。このセクションは、ねじれや反りを取り除くために約 0.5 ~ 1.5 パーセント引き伸ばされ、合意された公差内の長さに切断されます。
- エイジングと表面処理。約 175 ~ 200 °C で数時間の人工時効処理により、降伏強度が向上します。指定された場合は、陽極酸化処理、パウダー コーティング、またはブラッシング処理が続きます。
少量の注文が痛手となるのは金型のコストです。 40 mm の窓フレーム用の単純な中空ダイの費用は数百米ドルかかる場合がありますが、許容範囲が狭いバッテリー パック フレーム用の大型の半中空ダイのコストは数千ドルに達する可能性があり、通常は一次償却されます。これが、完全にカスタム化されたセクションが 1 ~ 2 トン未満で経済的であることはめったにない理由であり、リピートプログラムを持つ購入者が金型の所有者を確認する必要がある理由です。
 アルミニウム押出プロファイルとカスタム サービス 建築、自動車、産業、エネルギー用途向けの押出アルミニウムのプロファイル、合金、表面処理、カスタム金型サービスをご覧ください。 製品を見る→
合金と質がほぼすべてを決定します
合金の選択により、強度、耐食性、溶接性の上限が決まります。気性は、実際に受けるその力の量を設定します。
6063-T5
降伏強度は約170MPa。建築および軽工業作業のデフォルトであり、陽極酸化反応に優れ、薄く複雑な壁に簡単に押し出すことができます。窓、ドア、手すり、トリム、ヒートシンク。
6005A-T6
降伏強度は約 260 MPa で、溶接可能で 6063 よりも丈夫です。輸送や太陽光発電のラックで主に使用され、現場でセクションが接合され、接合部が移動に耐える必要があります。
6061-T6
降伏強度は約 275 MPa で、良好な加工挙動を示します。構造ブラケット、機械フレーム、および厚いベースを備えたヒートシンク。複雑な中空金型では寛容性が低下します。
6082-T6
降伏強度は約 310 MPa で、一般的な 6xxx ファミリの中で最も強力です。レール、重機、耐荷重構造物に使用されますが、押し出しが難しく、曲げも困難です。
合金と同じくらい質も重要です。 T5 は、追加の冷間加工を行わずに冷却され、人工的に時効されたことを意味します。 T6 は溶体化処理ステップを追加し、延性はわずかに低くなりますが、より高い強度を実現します。熱意のない「6063」と書かれた図面は不完全であり、それを受け入れたサプライヤーはその週に最も生産しやすいものを出荷します。
強度、形状、表面仕上げがどのように相互にトレードオフするかを並べて表示するには、次の図を参照してください。 アルミ押出材のプロファイル比較 図面を完成させる前の実用的な参考資料です。
一般的なセクション タイプとその最適な適合性の比較
以下のセクションが産業用購入量のほとんどを占めています。通常、紛争が始まるのはリスク列です。
注: 許容範囲は通常、EN 755-3 または GB/T 6892 に対して記載されています。リスク列の項目は、受け取った検査報告書で最も頻繁に指摘されるポイントです。
ほとんどの購入者が見逃している隠れたコスト要因
金型の償却は、最初の注文の 2 トンまたは 3 トンが大半を占めますが、金型の代金が支払われると、その後は消えていきます。後は許容範囲が最大のレバーになります。プラスまたはマイナス 0.15 mm で機能する装飾トリムにプラスまたはマイナス 0.05 mm を要求すると、単価が約 4 分の 1 追加され、顧客は何も買わなくなる可能性があります。逆も同様です。材料コストを削減するために肉厚を 0.1 mm 節約することが、長いセクションで真直度を失う最も早い方法です。
 カスタムアルミニウム押出金型の設計と工具 複雑な形状、厳しい公差、機械加工、材料の無駄、生産コストを削減する耐久性のある工具に対応したカスタム押出ダイをご覧ください。 製品を見る→
アルミニウム形材が使用される場所
これらのシェアは、単一工場の注文帳ではなく、典型的な押出成形品の消費量を反映しています。実際的な点は、依然として建築が最も多くの量を吸収しているということです。そのため、建築公差とコーティングの品質が話題の多くを左右する一方で、最も急速な成長を遂げているのは輸送とエネルギーです。太陽光発電のラックとバッテリーの筐体には、溶接可能な合金と、窓のプロファイルが決して直面する必要のない荷重計算が必要であるため、同じ押出ラインが 2 つのまったく異なる仕様に対応します。
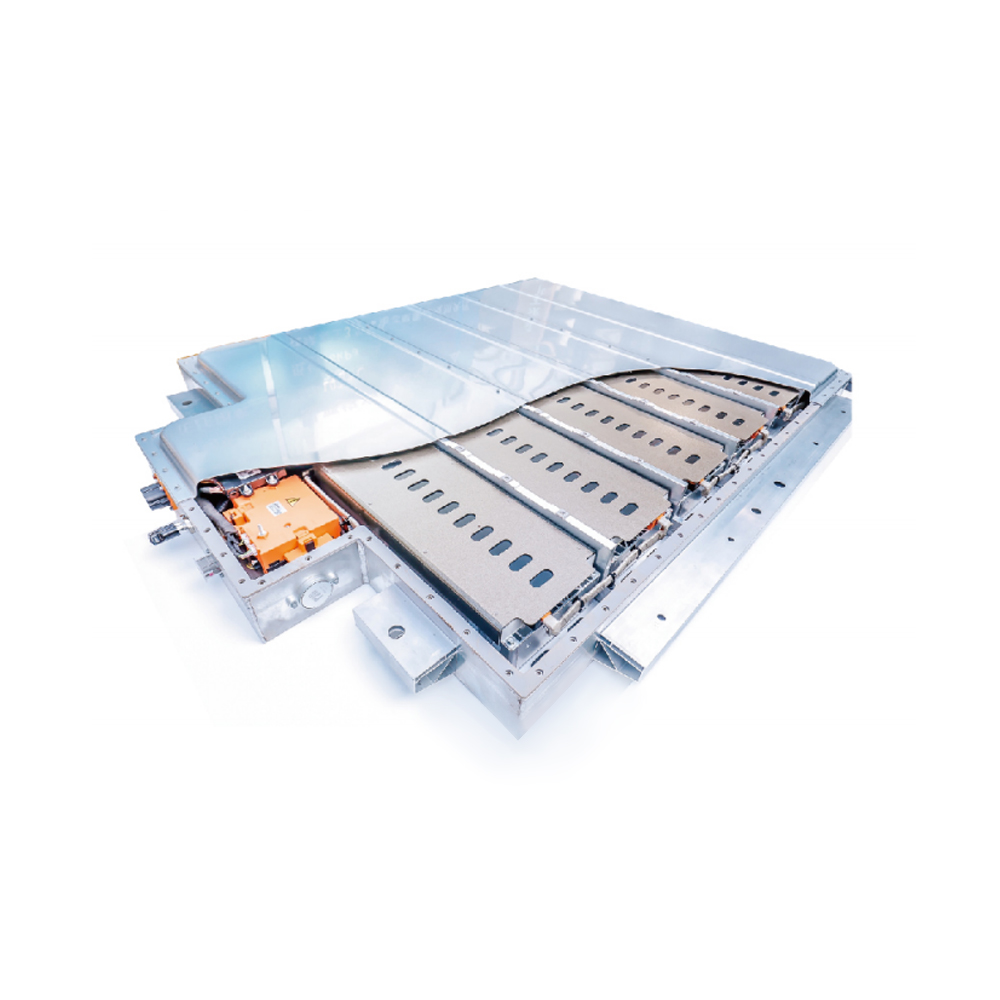
要件 新エネルギーアルミニウム押出材 通常、荷重ケース、溶接継手、腐食クラスに関して記述されます。これは、断面形状が仕様の半分にすぎないことを思い出させるのに役立ちます。
手戻りを減らす調達シーケンス
ステップ 1: 形状ではなく機能を定義する
荷重、スパン、環境、接合方法を記載してください。レールが 1 メートルあたり 60 kg の荷重に耐えることを理解しているサプライヤーは、単にスケッチを渡されたサプライヤーとは異なる壁の厚さを提案します。
ステップ 2: 図面を完成させる
合金、調質、公差クラス、肉厚範囲、真直度、ねじれ、カット長、表面処理。これらのいずれかが欠けていると、サプライヤーに解釈が移ります。
ステップ 3: 金型の所有権と償却を決定する
誰が金型を保持しているのか、何トンで金型費用の返金が行われるのか、1 回の注文後にプログラムが終了した場合に金型はどうなるのかを確認します。
ステップ 4: 写真ではなく最初の記事を承認する
長さの両端で肉厚を測定し、平らな面でねじれを確認し、実際のバッチでコーティングの厚さをテストします。写真は重要な逸脱を正確に隠します。
ステップ 5: 二次的な作業と梱包に同意する
切断、バリ取り、タッピング、CNC 加工、組み立てが頻繁に行われます。これらの手順を社内で行うサプライヤーは、チェーンを短縮し、ベンダー間の一連の許容誤差の移転を排除します。自動車部品や産業部品の精密加工は、早期に検証する価値のある機能の好例です。
 産業用自動車部品の精密CNC加工サービス ベンダー間の公差の移転を削減する必要がある場合に関連する深層加工サービスである、自動車および産業部品向けの精密 CNC 加工を検討します。 製品を見る→
メンテナンス、コンプライアンス、および長期的なパフォーマンス
- 陽極酸化処理された部分は、中性 pH 洗剤と柔らかい布で掃除してください。アルカリ性および酸性のクリーナーは酸化層を攻撃し、つや消しの斑点のある仕上げを残し、磨き直すことはできません。
- 粉体塗装されたプロファイルは、わずかに強力な洗浄剤に耐えますが、目に見えるファサードの保証請求への最速のルートは依然として研磨パッドと溶剤ワイプです。
- 屋外で使用される中空部分には、排水穴または水抜き穴が必要です。密封されたキャビティ内に水が溜まると内部腐食が発生し、その部分を切り開くまで検査で発見されることはありません。
- ナイロンワッシャーまたはコーティングされたセパレーターを使用して、アルミニウムをスチール、ステンレス、銅から隔離します。湿った環境で直接接触すると、アルミニウムが犠牲陽極になります。
- 摂氏 1 度あたり 1 メートルあたり約 23 μm の熱移動を許容します。 6 メートルのレールは 30 °C のスイングで約 4 mm 伸びる可能性があり、これは固定アセンブリを反らせるのに十分な量です。
- 合金および焼き戻し証明書、寸法報告書、コーティング厚さの測定値、屋外作業の塩水噴霧結果など、熱番号ごとの文書を保管してください。建築および輸送プロジェクトでは通常、EN 755 公差、REACH および RoHS 制限、陽極酸化仕上げの Qualanod または Qualicoat が参照されます。
アルミニウム部分は、過酷な仕様で販売される単純な製品です。やり直しを避ける買い手は、トン当たりの価格について最も激しく交渉する人ではありません。彼らは、最初に合金、質、肉厚、および許容範囲を決定し、次にその固定された定義に対して見積もりを依頼する人たちです。拒否されたすべてのバッチは、図面上で曖昧なまま残された 4 つの数字のいずれかに遡ります。