

 English
 日本語
 한국어
コンテンツ
アルミニウム棒押出材: 実用的な答え
結論: ほとんどの工業用バイヤーにとって、適切なアルミニウム棒押出品は、まず合金と焼き戻し、次に断面、公差クラス、表面仕上げ、および金型の所有権によって定義されます。いくら単価が安くても、金型や真直度、取り代が用途に合わなければ意味がありません。
アルミニウム棒押出物は、加熱したアルミニウムビレットを成形ダイに押し込むことによって製造される固体または半固体の異形品です。これらは倉庫のカタログにある単なる「アルミニウム棒」ではありません。断面、合金、質質、および許容範囲は工具の段階で決定されるため、購入の決定は注文書よりも早く始まります。
この区別は、機械加工、組み立て、フレーム、ヒートシンク、および構造部品にとって重要です。厳密な真直度を備えた 6061-T6 バー押出成形品は、最小限の治具で CNC ラインを通過できます。ねじれが緩く、表面が貧弱な同じ公称形状では、スクラップや再加工が発生し、遅延が発生する可能性があります。バイヤーは、押出ダイをサプライヤー側の詳細としてではなく、製品仕様の一部として扱う必要があります。
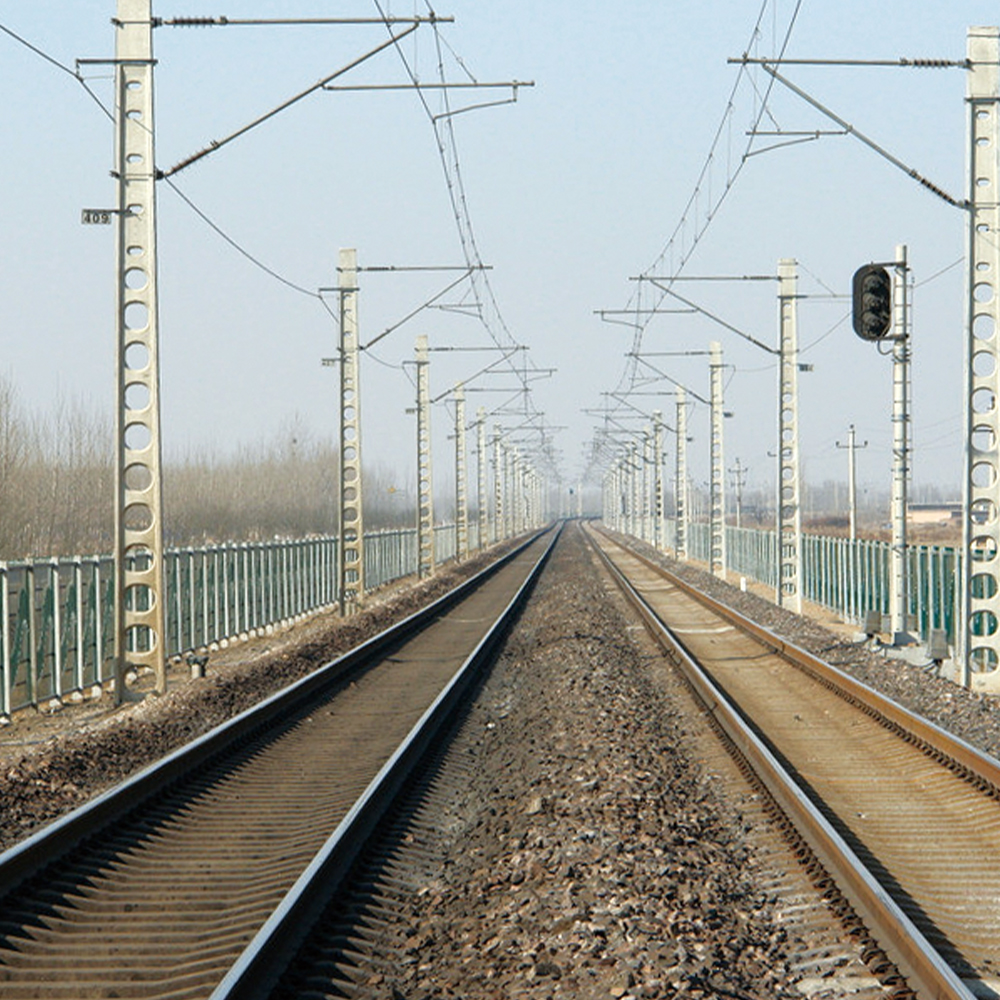 機械および装置用の産業用アルミニウム押出形材 機械フレームワーク、オートメーション、医療機器、鉄道交通機関、ヒートシンクなどの産業用押出プロファイルを、カスタム合金、仕上げ、機械加工のオプションと比較してください。 製品を見る→
アルミニウム棒押出物の製造方法と管理方法
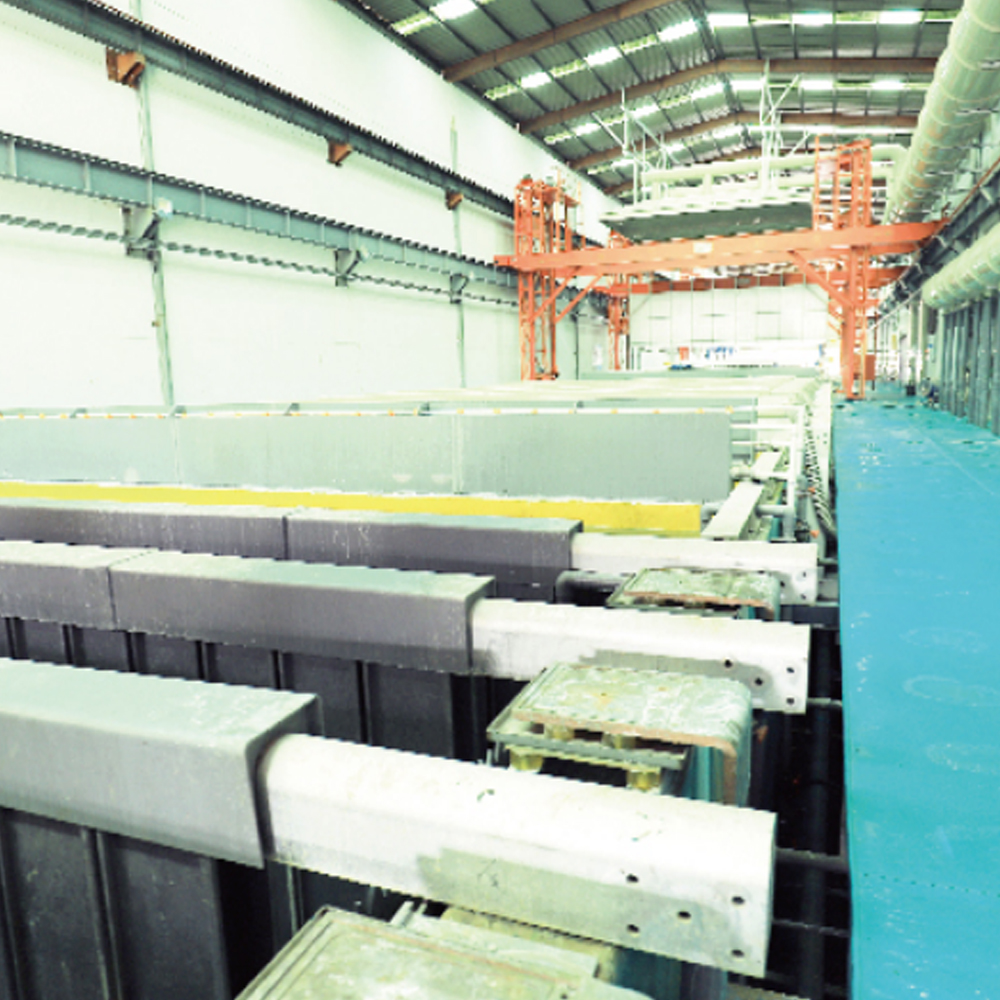
押出成形は熱機械プロセスです。ビレットは、合金に応じて通常 400 ~ 500°C の範囲に予熱され、制御された速度と圧力でダイに押し込まれます。下流のステップである焼き入れ、延伸、切断、人工時効により、最終的な焼き戻しと機械的特性が決まります。目に見える形状は 1 つの出力にすぎません。目に見えないプロセスウィンドウにより、バーの寸法が安定します。
合金と焼き戻し
6061-T6 は機械加工や構造作業に一般的です。 6082-T6 は、同様の強度と優れた耐食性を備えています。 6005A-T5 は複雑なプロファイルに適しています。高強度 7075 は通常、この形式の押出合金ではありません。
金型設計
ベアリングの長さ、メタルフローバランス、コーナー半径、および振れによって、バーが真っ直ぐに保たれるかどうか、および表面マークが仕様の範囲内に留まるかどうかが決まります。
公差と真直度
断面、ねじれ、平面度、および切断長さは、EN 755 または ASTM B221 を参照する必要があり、機械加工または組み立てで本当に必要な場合にのみ厳しい制限が適用されます。
検査
化学、引張特性、硬度、寸法、表面状態は、一般的なカタログの説明だけでなく、承認された図面やサンプルと照らし合わせてチェックする必要があります。
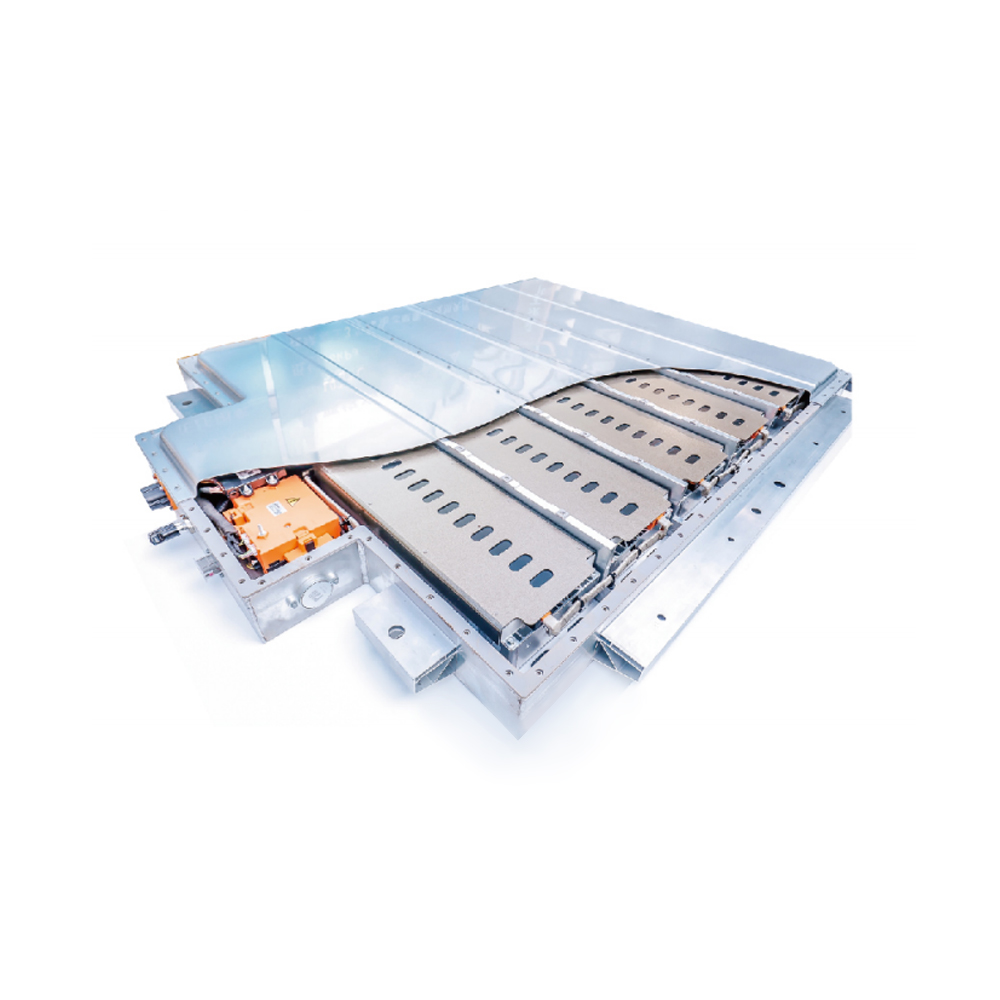
中実棒押出の場合、金型は通常、中空形状の場合よりも単純ですが、厳密な真直度と鋭い角には依然として経験が必要です。内部リブまたはバッテリー パック フレームのある中空セクションでは、より慎重なメタル フロー バランスが必要です。社内で金型製作を行うサプライヤーは、サンプル、修正、生産の間のループを短縮できます。プロファイルの品質要素を比較する場合、これは 強度、形状、表面仕上げの比較 は有用な技術リファレンスです。
 カスタムアルミニウム押出金型の設計と工具 複雑な形状や厳しい公差に対応するカスタム押出金型サービスを検討し、要求の厳しい用途全体で機械加工の削減、材料廃棄の削減、生産効率の向上をサポートします。 製品を見る→
中実棒、中空プロファイル、または棒材: 選択での変更点
「バー」という言葉にはさまざまな供給形態が含まれます。アルミニウム棒押出材の場合、実際の比較は、中実押出材、カスタム中空押出材、および標準の圧延または鋳造棒材の間で行われます。通常、決定は断面の柔軟性、工具のコスト、公差、および下流の機械加工代によって決まります。
6xxx シリーズのアルミニウム棒押出材の一般的な工業調達に基づく比較。実際の公差と工具のコストは、合金、断面、仕上げによって異なります。
部品に独自の外形、取り付けスロット、または統合された熱伝達ジオメトリが必要な場合は、カスタムソリッドバー押し出しにより加工パスを削除できます。設計に密閉されたセクションや内部補強が必要な場合は、中空プロファイルの方が適している可能性があります。購入者が工具のない標準形状を必要とする場合、圧延または鋳造棒材を使用した方が早いかもしれませんが、設計の自由度は低くなります。
アルミニウム棒押出成形品の隠れたコスト指標
個数価格だけですべてがわかることはほとんどありません。典型的な 6061-T6 中実棒押出プロジェクトでは、ビレット、変換、金型の償却、仕上げ、および品質/スクラップ許容量が相互作用します。 8% 低く見える見積書は、金型の再加工が必要な場合、真直度のために余分な矯正が必要な場合、または表面仕上げに追加の研磨が必要な場合に、その利点を失う可能性があります。
棒グラフでは、市場価格ではなく、指標となるコスト構造が使用されます。実践的な教訓は、ビレット、押出、金型、仕上げ、QA ごとのコストの内訳を尋ねることです。これにより、サプライヤーを同じ基準で比較し、スクラップ率、カット長、梱包に関する隠れた前提条件を見つけることが容易になります。
アルミニウム棒押出成形品が産業用途に適合する場所
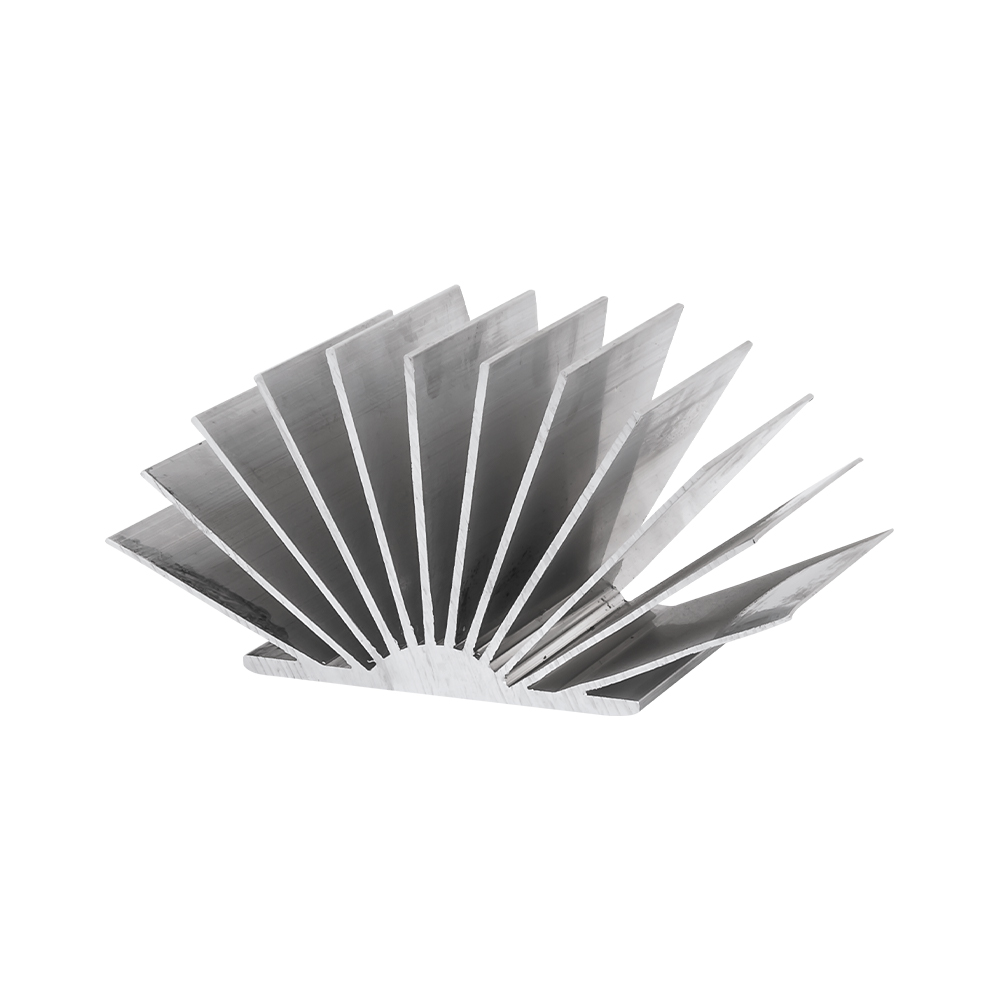
需要は、再現可能な断面、耐食性、高い強度対重量比が重要となる用途に集中しています。産業オートメーション フレーム、自動車および EV コンポーネント、建設用ハードウェア、ソーラー マウント、バッテリー パック、レール内装、ヒートシンク、家具フレームはすべて、さまざまな形状の押出アルミニウムを使用しています。
バイヤーにとって、アプリケーションの共有はサプライヤーのプロセスに精通していることを示すものであるため、重要です。バッテリーパック用の薄肉中空プロファイルを定期的に製造しているサプライヤーは、機械加工用の中実バーに重点を置いているサプライヤーとは異なる金型および焼入れ制御を行っている可能性があります。一般的な機能リストだけでなく、比較可能な断面図を求めてください。
アルミニウム棒押出成形品の選択ガイドと ROI ロジック
ROI を評価する最も簡単な方法は、押出成形によって除去された機械加工および組み立てのステップと、陸揚げにかかる総コストを比較することです。カスタム金型を使用すると初期費用がかかりますが、複数のフライス加工作業が不要になり、溶接箇所が減り、部品間の一貫性が向上します。損益分岐点は、通常、年間取引量が安定しており、図面が変更される可能性が低いときに到達します。
ステップ 1: 合金と焼き戻しを定義する
機械的特性、耐食性、および機械加工性を実際のデューティ サイクルに一致させます。
ステップ 2: 断面をフリーズする
半径、スロット、壁のバランスを後から変更しないでください。多くの場合、金型の手直しを引き起こします。
ステップ 3: ダイの所有権を決定する
工具が別途請求されるのか、償却されるのか、それとも購入者が所有するのかを明確にします。
ステップ 4: 仕上げと加工代の検証
陽極酸化処理、粉体塗装、保護フィルム、CNC 加工用に残す材料について合意します。
ステップ 5: ロックの検査と物流
最初の生産を実行する前に、サンプリング、証明書、梱包、カット長公差を指定します。
発注書を発行する前に、金型の所有者、見積もられたキャビティの数、許容されるねじれと真直度はどのくらいか、価格には伸び、老化、保護梱包が含まれるかどうかを確認してください。社内で金型の製造、押出、仕上げ、機械加工を行うサプライヤーは、認定サイクルを短縮できます。これ 製造の背景 適合性を評価する際には検討する価値があります。
メンテナンス、仕上げ、およびコンプライアンスに関する注意事項
アルミニウム棒押し出し成形品はメンテナンスの手間がかかりませんが、メンテナンスフリーではありません。ミル仕上げは乾燥した屋内のフレームに適しています。陽極酸化により耐摩耗性と耐腐食性が向上します。パウダーコーティングにより色が追加され、バリアが厚くなります。屋外または湿潤環境の場合は、一般的な「陽極酸化」または「コーティング」の説明を使用するのではなく、仕上げシステム、前処理、および膜の厚さを指定してください。
- 請求書の説明だけでなく、合金および焼き戻し証明書を図面と照らし合わせて確認してください。
- 寸法検査で断面、真直度、ねじれ、切断長さを確認します。
- 機械加工部品の場合は、押し出し前に加工代とデータム戦略について合意します。
- 部品が規制市場に投入される場合は、RoHS、REACH、および顧客固有の物質要件を確認してください。
- 完成した表面をインターリーブまたはフィルムで保護します。押し出し傷は、プレス時ではなく輸送中に発生することがよくあります。
コンプライアンスは主に文書化に関する規律です。承認された図面、ダイ番号、合金証明書、仕上げ仕様、および検査報告書を部品番号に関連付けて保管してください。この記録により、後の注文を元のサンプルと比較する際の紛争が軽減されます。
 カスタムアルミニウムプロファイル表面処理サービス 耐食性と耐候性を備えた建築用および工業用アルミニウム プロファイルの粉体塗装、PVDF、陽極酸化処理、電気泳動、木目調、サンドブラスト、印刷仕上げを調べてください。 製品を見る→
見積もりを依頼する前に指定する内容
合金、調質、断面、公差クラス、切断長さ、仕上げ、加工代、年間数量を記載した図面をお送りください。金型を購入者が所有するのか、それとも供給者が所有するのかを述べ、サンプル検査計画を依頼します。アプリケーションが構造的な場合は、管理標準と必要なテスト証明書を特定します。部品を機械加工する場合は、押出機が適切な真直度と表面状態を保持できるように、クランプ領域と基準領域にマークを付けます。
アルミ棒押し出しリワード初期仕様。リスクを機械加工、仕上げ、または組み立てに移す場合、最も安い見積もりは最低の総コストではありません。明確な図面、現実的な許容範囲、適切な金型とプロセス制御を備えたサプライヤーは、通常、直前の価格比較よりも優れたパフォーマンスを発揮します。