

 English
 日本語
 한국어
外径 40 mm のアルミニウム チューブを指定の壁の 0.12 mm の下に通すと、陽極酸化、機械加工、または圧力テスト後にバッチ全体が廃棄される可能性があります。そのため、バイヤーはアルミニウム管押出成形品を商品として扱ってはなりません。プロセスの選択、金型の設計、合金の焼き戻し、およびスタックの公差によって、チューブがきれいに組み立てられ、使用負荷に耐えられるかどうかが決まります。
結論: 一定断面のチューブの場合、通常、押出成形が工具コスト、長さ、形状の自由度、リードタイムの最適なバランスを実現します。より厳密な同心性またはより滑らかな内径/外径が必要な場合は、絞り加工チューブを選択してください。価格よりも耐圧性と継ぎ目のない壁が重要な場合は、シームレス押出チューブを選択してください。実際のコスト要因はビレットだけではありません。スクラップ、金型修正、仕上げ歩留り、検査です。
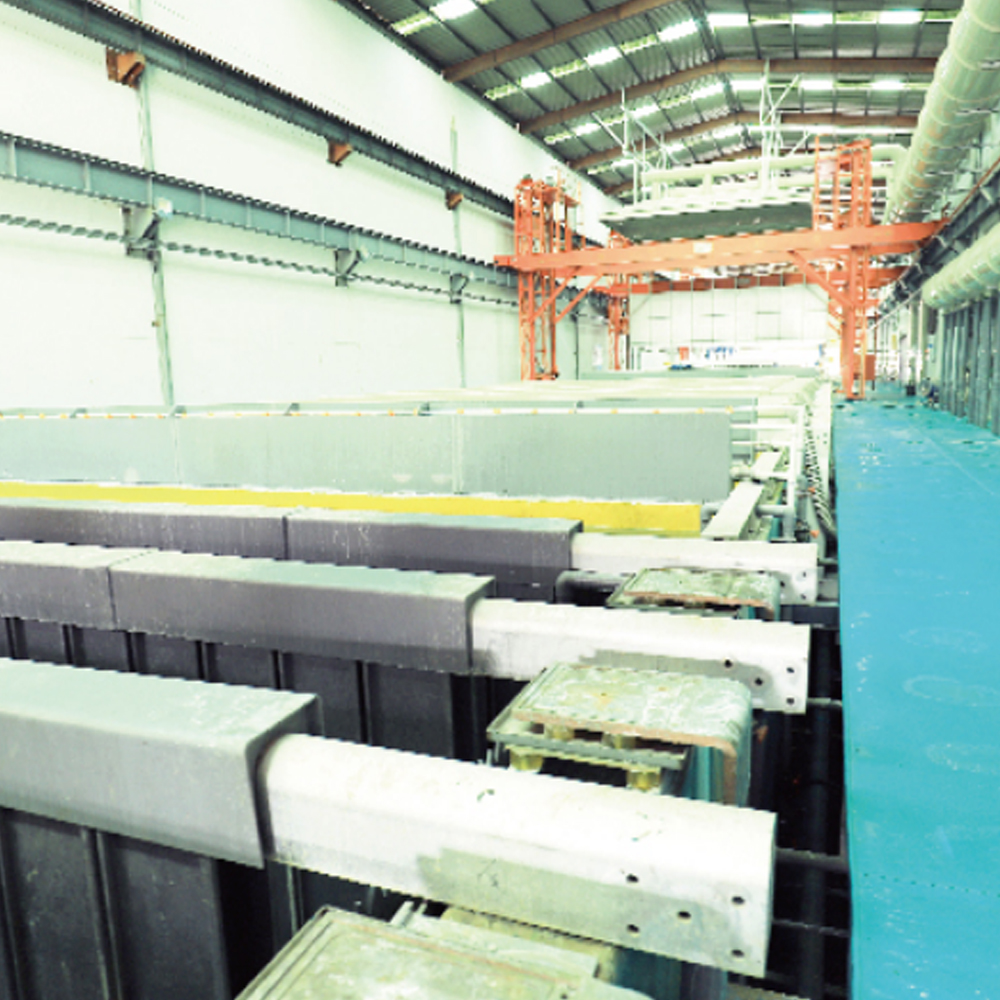
アルミニウム管の押出は、加熱されたビレットをスチールのダイに押し込むことから始まります。中空部分はポートホールダイと溶接チャンバー、またはシームレスチューブ用のマンドレルを使用して形成されます。プロファイルが完成し、焼入れ、延伸、切断、時効が行われます。各ステップで、肉厚、真直度、ねじれ、表面仕上げに痕跡が残ります。
コンテンツ
アルミニウム管押出成形がもたらすもの
アルミニウム管押出成形は、円形、正方形、長方形、およびカスタム中空プロファイルの熱間成形プロセスです。 6063、6061、6005A、または 6082 のビレットは加熱され、金型に押し込まれ、焼き入れされ、時効されて焼き戻されます。チューブ購入者にとっての利点は、内部リブ、取り付けトラック、ネジボス、非対称キャビティなどの統合された機能を備えた単一の連続プロファイルです。
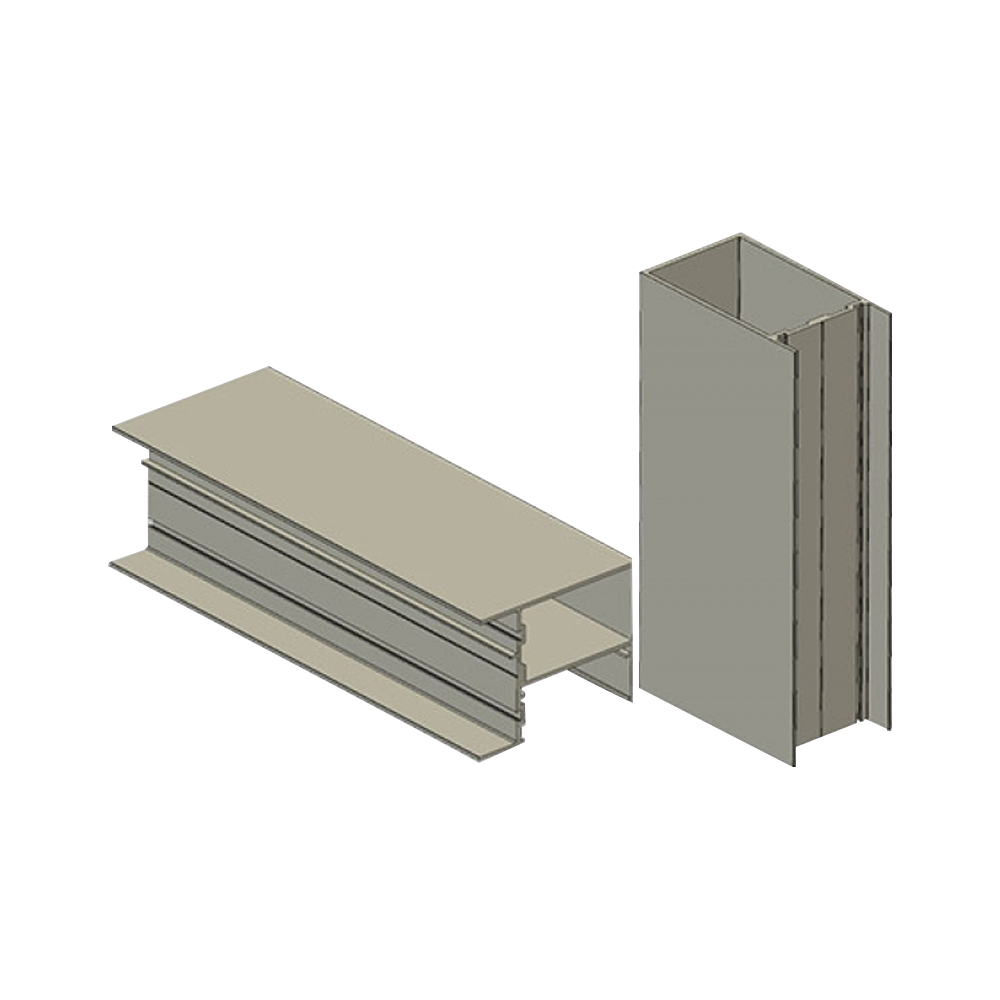 建築および産業用のアルミニウム押出プロファイル 建築用途や産業用途で使用される円形、四角形、およびカスタムの中空プロファイルの合金と焼き戻しのオプションを比較します。 製品を見る→
合金の選択により、強度と仕上げの上限が決まります。 6063 は、より低い圧力で押出成形され、陽極酸化処理が良好に行われるため、建築用チューブや薄肉チューブに一般的です。 6061 および 6082 は、より高い降伏強度と加工安定性を必要とする構造部品に適しています。焼き戻しも重要です。T5 はプレス焼き入れされ、時効処理されます。 T6 は、強度を高めるために溶体化熱処理と時効処理を追加します。
ダイと壁のバランス
壁が薄いと重量は軽減されますが、プロセスウィンドウが狭くなります。およそ 0.8 ~ 1.0 mm 未満では、壁の均一性、ダイベアリング、および焼き入れ制御が重要になります。
許容値スタック
断面公差、壁公差、真直度、ねじれを同時に指定する必要があります。 OD と ID だけを指定した図面でも、適合しない部品が作成される可能性があります。
フィニッシュパス
陽極酸化、粉体塗装、機械加工はそれぞれ取り扱いのリスクを高めます。押し出し後、組み立て前の仕上げを指定するか、それに応じて加工ストックを計画します。
金型設計とプロセス制御
チューブダイは単なる穴ではありません。ベアリングの長さによってメタルフローが制御されます。舷窓ダイの溶接チャンバーが継ぎ目の品質を制御します。マンドレルは ID と壁を制御します。ベアリングのバランスが崩れると、プロファイルの片側が薄くなったり、引き伸ばし後にねじれたり、陽極酸化後にダイ ラインが現れたりする可能性があります。優れたサプライヤーは、プレス速度を追求する前に金型を修正します。
 カスタムアルミニウム押出金型ツーリング 一貫したプロファイルを実現するための金型補正と最初の製品の寸法レポートを備えた、複雑な形状と厳しい公差に対応するカスタム押出ツール。 製品を見る→
- ビレットの温度とラム速度: 熱すぎたり、速すぎたりすると、表面が裂ける可能性があります。冷たすぎるとプレス負荷が上昇し、工具の摩耗が増加します。
- 焼入れ速度: 特に 6061 と 6082 の場合、強度と寸法安定性に影響します。
- ストレッチと真っ直ぐさ: 過度にストレッチするとストレスは軽減されますが、内径が狭くなる可能性があります。伸びきっていない葉は弓状に曲がります。
- 金型のメンテナンス: 研磨、窒化、軸受修正により金型の寿命が延び、壁の公差が安定します。
プロファイルに複数のキャビティまたは薄肉がある場合は、最初の成形品の寸法レポートと金型修正記録を依頼してください。
押し出し、描画、シームレス: データの比較
押出チューブは通常、カスタム中空形状の低コストのルートです。引抜管は、外径/内径を低減し、同心度を向上させるために、ダイとマンドレルを通して中空または押し出しシェルを引っ張ることによって作られます。シームレス押出チューブは舷窓溶接チャンバーではなくマンドレルを使用するため、長手方向の溶接シームが回避されます。以下の表は、実際の計画ビューを示したものであり、工場規格に代わるものではありません。
キャプション: この比較を出発点として使用してください。最終的な選択は、図面、圧力テスト、および該当する規格に従う必要があります。
隠れたコスト要因: スクラップ、許容範囲、スループット
2 つのサプライヤーが同じチューブを見積もって、ツーリング、歩留まり、および輸送の後に 15 ~ 25% 離れて着地する可能性があります。ギャップがアルミニウムの価格だけであることはほとんどありません。プロセスウィンドウ内に常駐します。以下のインデックス付きチャートは、仕様が緩い場合にカスタム チューブ プログラムが通常どこでマージンを失うかを示しています。
公差制御
インデックス100
スクラップと回収
インデックス78
金型修正
インデックス64
仕上げ歩留り
インデックス50
梱包と運送
インデックス36
20 トンの注文でスクラップを 1% 削減することは、わずかなビレットの割引よりも価値があります。壁の公差が厳しいと押出コストが上昇する可能性がありますが、後で機械加工や矯正が不要になる可能性があります。正しい取引とは、総水揚げコストを下げるものであり、キロ当たりの見積もりを獲得するものではありません。
押出アルミニウム管が業界に適合する場所
中空部分が重量と組み立て時間を節約する用途の周囲に需要が集中します。円グラフは、典型的な産業用チューブの需要を計画的に示す図であり、市場予測ではありません。
- 建築および建設業: 28%
- 自動車およびEV: 24%
- 産業機器およびオートメーション: 18%
- エネルギー貯蔵と太陽光: 16%
- 鉄道および輸送: 9%
- その他: 5%
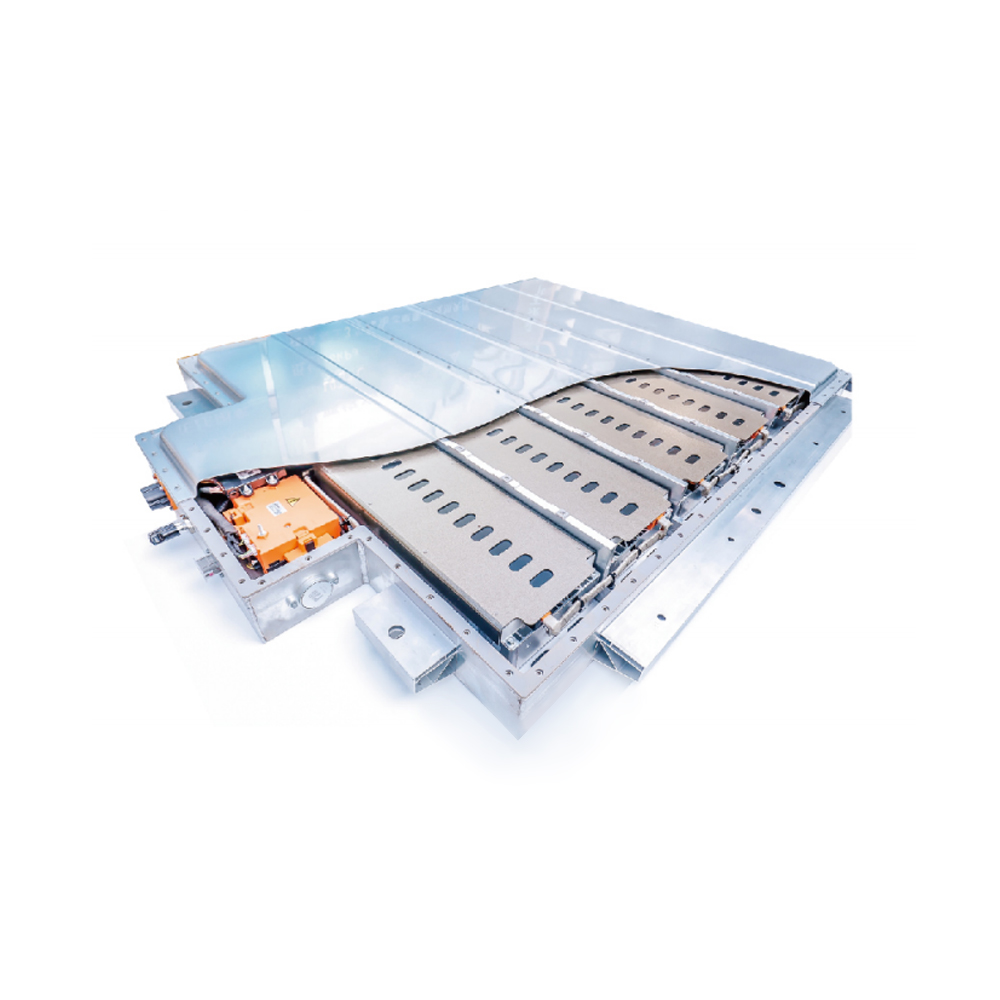
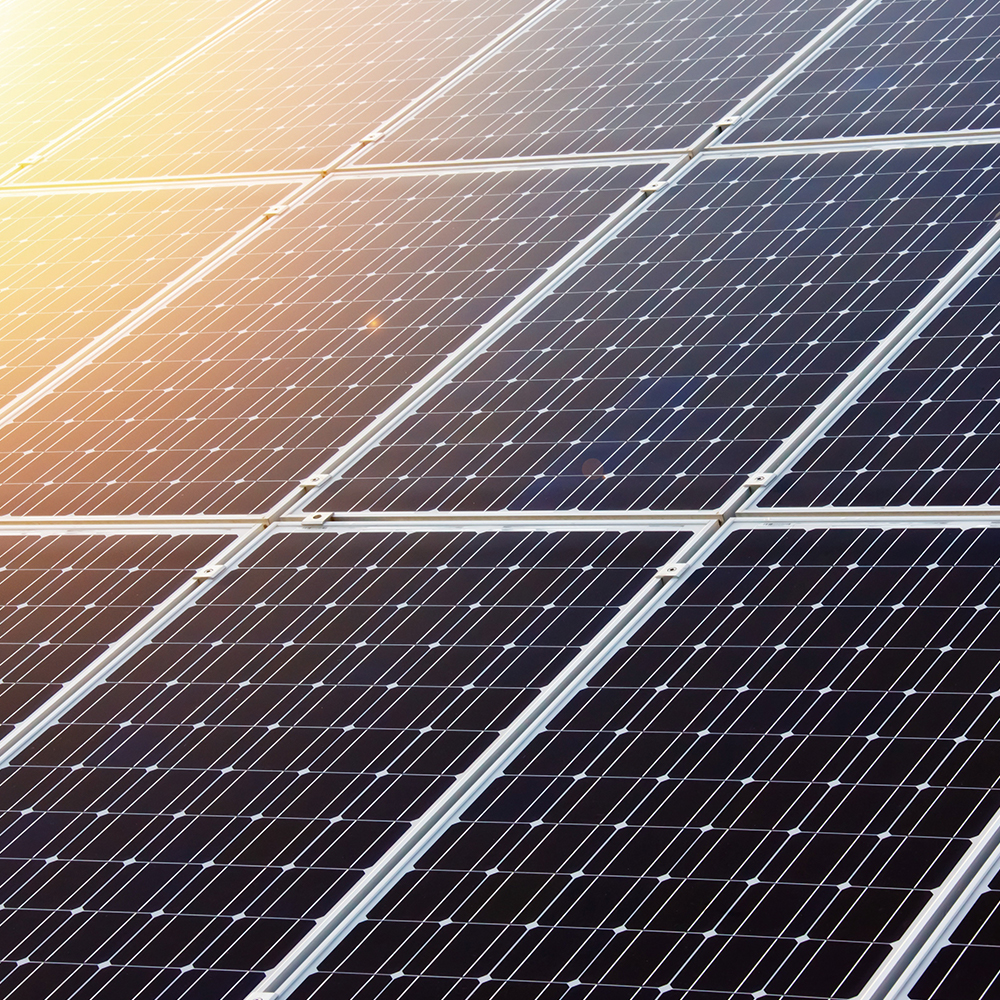
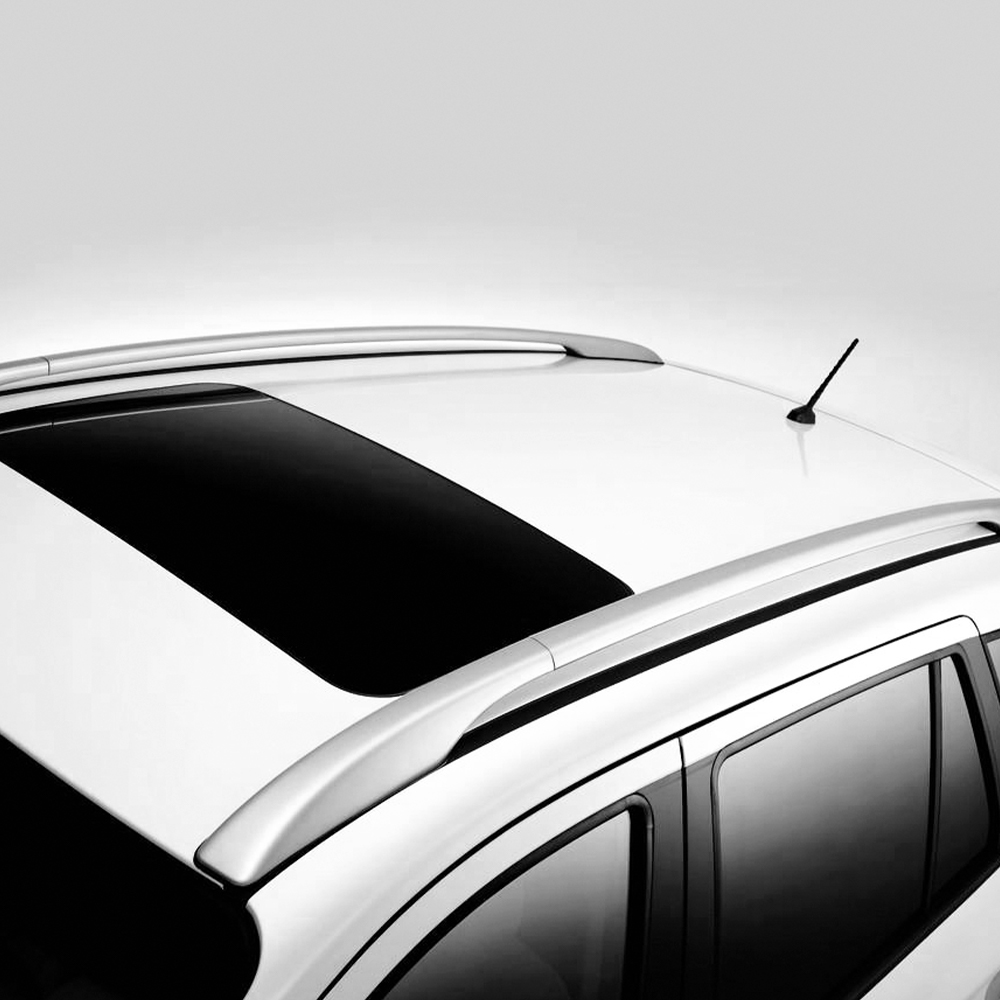
自動車およびEVチームは、ルーフラック、ペダル、バッテリーフレーム、構造レールに押出チューブを使用しています。同じ論理が、耐食性と長さの安定性が重要となる太陽光発電の設置および保管ラックにも当てはまります。自動車と新エネルギーのユースケースの詳細については、この記事を参照してください。 自動車および新エネルギー車のアルミニウム押出プロファイル 。建築や建設では、依然としてカーテンウォール、ドア、窓、フェンス、足場が大量に消費されます。産業オートメーションでは、フレーム、ガード、および直線運動ベースにチューブが使用されます。鉄道や輸送機関では内装や構造部材に使用されています。
選択ガイド: チューブ仕様をユースケースに適合させる
カタログ サイズではなく、障害モードに基づいて仕様を記述します。チューブを曲げる場合は、焼き戻しと曲げ半径を指定します。陽極酸化する場合は、ダイラインと取り扱いを制御します。圧力テストを行う場合は、見積もりの前にテスト圧力と漏れの基準を定義してください。
 自動車部品向けの精密CNC機械加工 エンジン、トランスミッション、ブレーキ、サスペンション、EV コンポーネントの CNC 加工サービス。公差、再現性、用途要件については見積もり前に確認が必要です。 製品を見る→
負荷と環境を定義する
合金または焼き戻しを選択する前に、強度、腐食、温度、疲労の要件を確認してください。
インターフェースを修正する
OD、ID、壁、コーナー半径、およびカット長を 1 つの公差スタックにロックします。
合金と質を選択してください
仕上げと成形性には 6063-T5。 6061-T6 は強度と加工安定性を実現します。
セット検査
寸法レポート、機械的特性、表面チェック、および必要に応じて漏れテスト。
量産前に検証
金型が通常の生産に入る前に、最初の製品、フィットチェック、および仕上げサンプルが承認される必要があります。
機械加工または組み立てられたチューブ部品の場合は、可能な限り押出成形と CNC を 1 つのプロセス チェーンにまとめてください。これにより、取り扱い、再固定、および公差の蓄積が軽減されます。
ROI と調達の経済学
チューブ押出の ROI は、年間生産量、ダイの寿命、スクラップクレジット、下流工程の関数です。単純な比較は機能します。
- ツーリング cost divided by annual piece count gives the real die burden.
- スクラップ率×ビレット価格+再溶解クレジットにより、正味の材料損失が得られます。
- 押出後に除去される機械加工ストックには、金属で 1 回、サイクルタイムで 1 回という 2 回のコストがかかります。
- 長いチューブの場合、輸送と梱包が重要になります。ネスト性とバンドル サイズにより、単価の上昇を相殺できます。
少量のカスタム形状の場合、舷窓ダイが唯一の実用的な方法となる可能性があります。大量の圧力部品の場合、シームレスなマンドレルとより厳密なプロセス制御により、より高度なツーリングが正当化される可能性があります。同じ合金、質質、公差、仕上げ、テスト、および梱包範囲を持たない見積もりを比較しないでください。
メンテナンス、品質、コンプライアンス
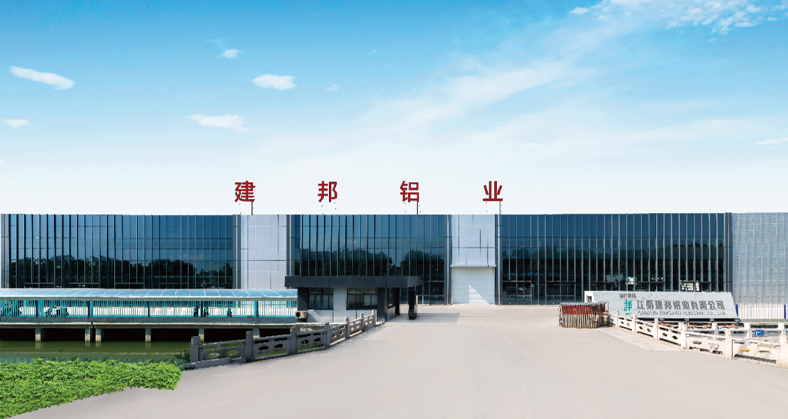
ダイ、急冷システム、ストレッチャーがメンテナンスされていないと、押出の品質が変動します。社内に金型工場を持つサプライヤーは、ベアリングと溶接チャンバーの問題をより迅速に修正できますが、購入者は予防保守スケジュール、金型履歴、および校正記録を要求する必要があります。同社の押出、金型、表面処理、機械加工の能力の概要については、 ページについて .
- 寸法および機械規格: EN 755、ASTM B221、または図面独自の公差。
- 表面と腐食: 陽極酸化の厚さ、粉体塗装の密着性、塩水噴霧時間。
- 材料宣言: RoHS、REACH、および顧客固有の制限物質。
- トレーサビリティ: 熱番号、工場証明書、製造ロットに関連付けられた初品承認。
承認されたサンプルと検査計画は注文書と一緒に保管してください。寸法チェックには合格しても、曲げ、圧力、または仕上げのテストに合格しなかったチューブでも、依然として不適合部品となります。